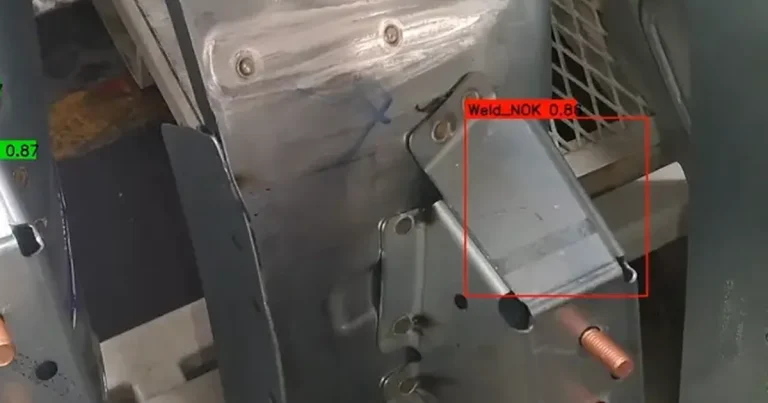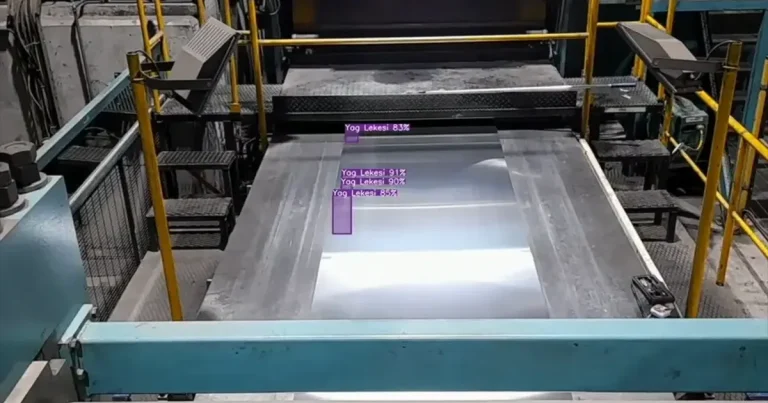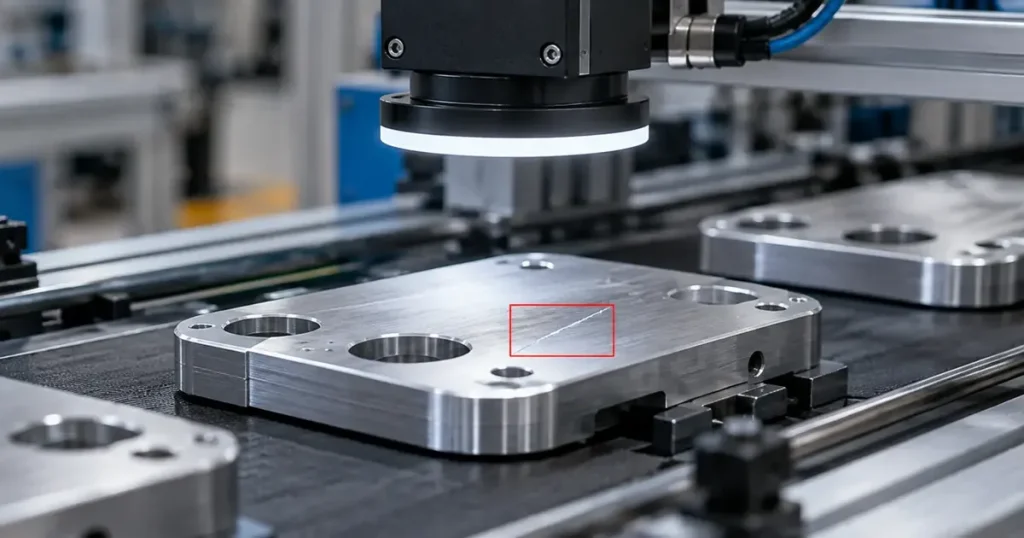
Kalite kontrol, üretilen ürünün belirlenen şartlara uyup uymadığının ölçülmesi, muayene edilmesi ve uymayan ürünün ayrılmasıdır. ISO 9000 standardı kalite kontrolü, kalite yönetiminin kalite şartlarının karşılanmasına odaklanan bölümü olarak tanımlar. Kısacası kalite kontrol, hatalı ürünün müşteriye gitmeden yakalandığı noktadır.
Bir otomotiv yan sanayi tedarikçisini düşünelim. Bir sabah müşteriden bir sevkiyatın tamamının geri gönderileceği haberi geliyor, parçaların bir kısmında delik ekseni kaymış. Son kontrolde her partiden birkaç parça ölçülmüş ve hepsi iyi çıkmış. Sorun, kayan parçaların numuneye denk gelmemesi. Kalite kontrolde asıl mesele kontrolün yapılıp yapılmaması değil, doğru yerde, doğru yöntemle ve yeterli sıklıkta yapılmasıdır.
Kalite kontrol ile kalite güvence aynı şey mi?
Kalite kontrol ile kalite güvence aynı şey değildir. ISO 9000'deki tanımlara göre kalite kontrol ürünün şartları karşılayıp karşılamadığına bakar, kalite güvence ise şartların karşılanacağına dair güven sağlayan sistemi kurar.
Örneğin bir parçayı ölçüp tolerans dışı olanı ayırmak kalite kontroldür. O parçanın hangi makinede, hangi ayarla, hangi prosedürle üretileceğini tanımlamak ve bu tanıma uyulduğunu denetlemek kalite güvencedir. ISO 9001 kalite yönetim sistemi ikisini birlikte kapsar. Kalite kontrol, güvence sisteminin içinde ölçüm yapan eldir.
Üretimde kalite kontrol hangi aşamalarda yapılır?
Üretimde kalite kontrol üç aşamada yapılır. Hammadde ve parça geldiğinde giriş kontrolü, üretim sırasında proses içi kontrol ve sevkiyattan önce son kontrol.
- Giriş kontrolü. Tedarikçiden gelen malzemenin sertifikası, ölçüsü ve görünümü kontrol edilir. Örneğin sac rulonun kalınlığı ve yüzeyi, hatta girmeden önce ölçülür.
- Proses içi kontrol. Üretim sırasında belirli aralıklarla ya da her parçada yapılan kontrollerdir. Kusurun kaynağına en yakın kontrol bu olduğu için hatalı üretimi en erken durdurur.
- Son kontrol. Ürün paketlenmeden önce fonksiyon, ölçü, görünüm ve etiket kontrol edilir.
Kontrolü ne kadar başa yaklaştırırsanız hatalı parçaya o kadar az emek harcanır. Son kontrolde bulunan bir kusur, o parçaya yapılan bütün işçiliğin boşa gittiği anlamına gelir.
Kalite kontrol yöntemleri nelerdir?
Üretimde en çok kullanılan kalite kontrol yöntemleri gözle muayene, ölçüm, numune alma, istatistiksel proses kontrol, tahribatsız muayene, fonksiyon testi ve otomatik görsel kontroldür. Hangisinin seçileceğini kontrol edilen özellik, adet ve kusurun maliyeti belirler.
| Yöntem | Ne kontrol eder | Ne zaman uygun | Sınırı |
|---|---|---|---|
| Gözle muayene | Yüzey kusuru, eksik parça, etiket | Düşük adet, değişken ürün | Yorulma, kişiden kişiye fark, kayıt yok |
| Ölçüm (kumpas, mikrometre, CMM) | Boyut ve tolerans | Kritik ölçüler | Yavaş, genellikle numuneyle |
| Numune alma (ISO 2859-1) | Partinin kabul ya da reddi | Büyük partiler, giriş kontrolü | Numuneye denk gelmeyen kusur kaçar |
| İstatistiksel proses kontrol (SPC) | Prosesin kararlılığı ve sapması | Seri üretim, ölçülebilir özellik | Kusuru değil eğilimi gösterir |
| Tahribatsız muayene (NDT) | İç çatlak, kaynak hatası | Kaynaklı ve döküm parçalar | Uzmanlık ve ekipman ister |
| Fonksiyon testi | Ürünün çalışıp çalışmadığı | Montajlı ürün, elektronik | Görünüm kusurunu yakalamaz |
| Otomatik görsel kontrol | Yüzey, ölçü, varlık, kod | Yüksek adet, her parçanın kontrolü | Kurulum ve numuneyle doğrulama ister |
Numune alma ne zaman yeterli, ne zaman değil?
Numune alma, kusur oranının düşük ve kusurun maliyetinin kabul edilebilir olduğu durumlarda yeterlidir. ISO 2859-1 standardı, parti büyüklüğüne ve kabul edilebilir kalite seviyesine (AQL) göre kaç numune alınacağını ve kaç kusurda partinin reddedileceğini tablolarla verir.
Kusurun sonucu ağırsa numune alma yetmez. Örneğin bir fren parçasında tek bir hatalı parçanın bile müşteriye gitmesi kabul edilemiyorsa her parçanın kontrol edilmesi gerekir. Yukarıdaki tedarikçinin yaşadığı da buydu. Numune istatistiksel olarak doğru alınmıştı ama kusurun bedeli numune almanın kaldıramayacağı kadar yüksekti.
İstatistiksel proses kontrol neyi gösterir?
İstatistiksel proses kontrol (SPC), prosesin kusur üretmeye başlamadan önce kaydığını gösterir. Belirli aralıklarla alınan ölçümler bir kontrol grafiğine işlenir. ISO 7870-2'de tanımlanan Shewhart kontrol grafiklerinde ölçümler kontrol sınırlarının dışına çıktığında ya da tek yöne doğru art arda ilerlediğinde proses müdahale ister.
Örneğin toleransı 12,00 ile 12,05 mm olan bir delik çapı her ölçümde biraz daha büyüyor ve 12,04 mm'ye yaklaşıyorsa, parçalar henüz tolerans içinde olsa bile takım aşınıyordur. SPC, takımı parçalar hurdaya dönmeden değiştirmenizi sağlar. Kalite kontrol böylece kusuru ayıklamaktan kusuru önlemeye geçer.
Otomatik kalite kontrol ne zaman gerekir?
Otomatik kalite kontrol, her parçanın kontrol edilmesi gereken yüksek adetli üretimde gerekir. Gözle muayenenin hızı ve tutarlılığı bir noktadan sonra yetmez. Kamera ise her parçaya aynı ölçütle bakar ve her kararı kaydeder.
Ölçüm, kod okuma ve parça varlığı gibi tanımı net görevlerde kural tabanlı görüntü işleme yeterlidir. Çizik ya da leke gibi görünümü her parçada değişen kusurlarda yapay zekâ ile kalite kontrol daha tutarlı sonuç verir.
İki yöntemin hatta nasıl kurulduğu, numune çalışmasından devreye almaya kadar, otomatik kalite kontrol projelerinin konusudur.
Kalite kontrol verisi neden kaydedilmeli?
Kalite kontrol verisi kaydedildiğinde kusurun kaynağı bulunabilir. Kayıt yoksa her kusur tek başına bir olay olarak kalır.
Örneğin ret kayıtları kusur tipi, makine, kalıp ve vardiyayla birlikte tutulursa, belirli bir kalıptan çıkan parçalarda çapak arttığı görülür. Kalıp bakımı arızadan önce planlanır. Kalite verisini duruş ve üretim verisiyle aynı yerde görmek üretim analizinin en çok işe yarayan kısımlarından biridir.
İlk adım: son altı ayın şikâyetlerine bakın
Kalite kontrolünüzü güçlendirmeye en çok para kaybettiren kusurdan başlayın. Son altı ayın müşteri şikâyetlerini ve iadelerini açın, kusurları tipine göre sayın. En sık ya da en pahalı kusuru seçin ve onu üretimde nerede, hangi yöntemle yakalayabileceğinize karar verin. Çoğu zaman cevap, kontrolü son aşamadan proses içine taşımaktır.
Seçtiğiniz kusur için otomatik kontrolün işe yarayıp yaramayacağını görmek isterseniz birkaç kusurlu ve kusursuz numuneyle bize yazın.
Sık sorulan sorular
Kalite kontrol nedir, kısaca?
Ürünün belirlenen şartlara uyup uymadığının ölçülmesi, muayene edilmesi ve uymayan ürünün ayrılmasıdır.
AQL nedir?
AQL, kabul edilebilir kalite seviyesidir. ISO 2859-1'e göre numune alırken bir partide kabul edilebilecek en yüksek kusur oranını ifade eder ve kaç numune alınacağını belirler.
Kalite kontrol hangi departmanın işidir?
Ölçüm ve muayeneyi genellikle kalite kontrol ekibi yapar. Ama proses içi kontrolün bir kısmı operatöre aittir. Kusuru kaynağında yakalamak için üretim ve kalite birlikte çalışır.
Gözle kontrol tamamen kaldırılmalı mı?
Gerekmez. Düşük adetli ve sık değişen ürünlerde gözle muayene hâlâ en pratik yöntemdir. Yüksek adetli ve kritik kontrollerde otomatik kontrol öne çıkar.