

Endüstriyel Görüntü İşleme
İstanbul merkezli Infabit, Türkiye'deki üretim hatlarında makine görüşüyle ölçüm, kod okuma, montaj doğrulama ve otomatik hata tespiti yapan endüstriyel görüntü işleme sistemleri kurar. Her parça aynı kurallarla, hat hızında ve tekrarlanabilir biçimde değerlendirilir.
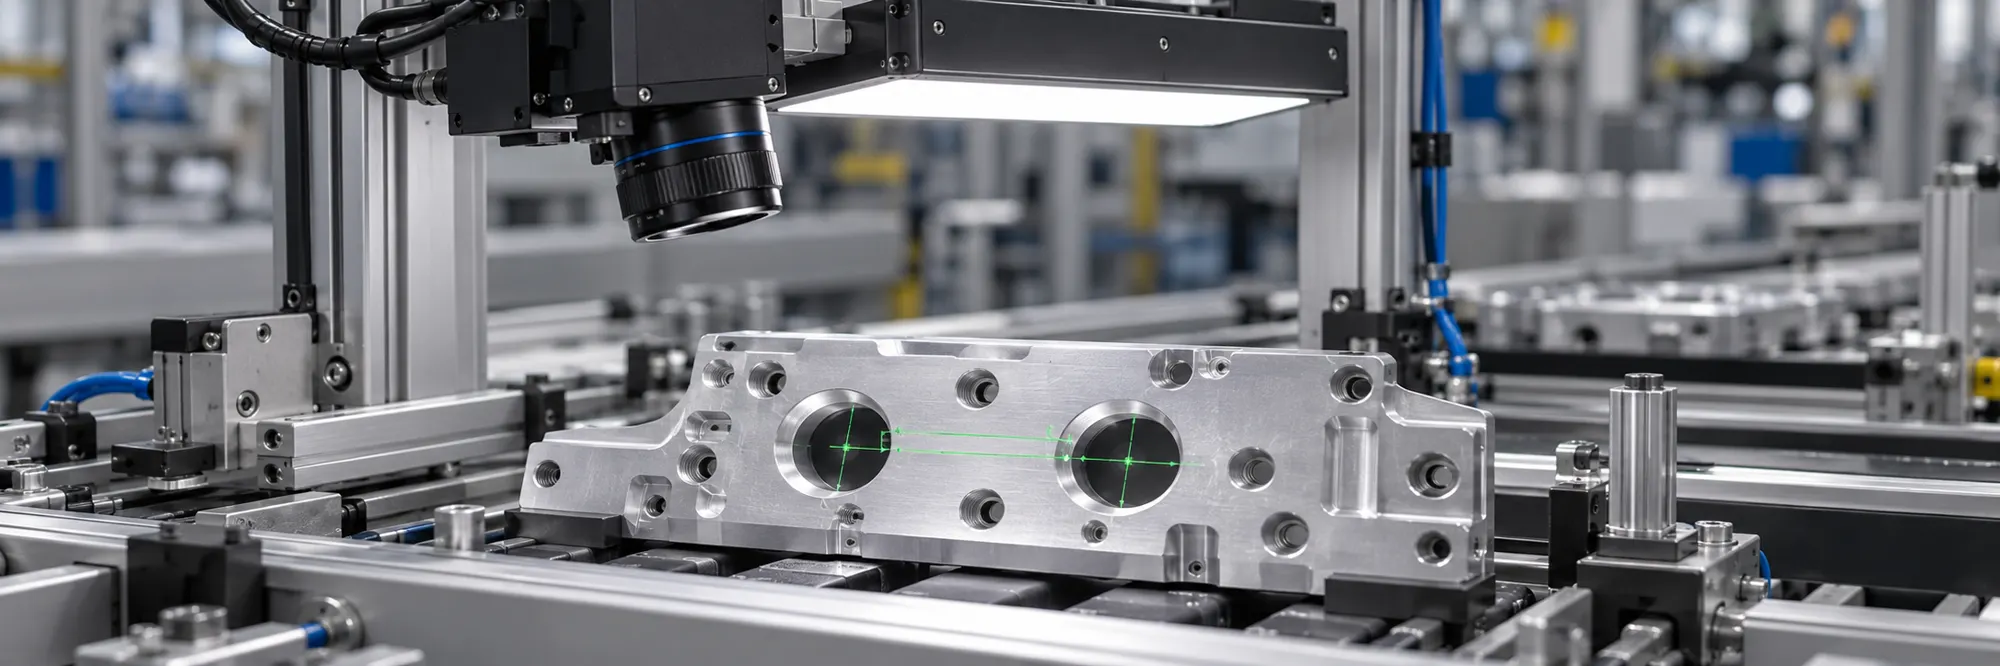
Endüstriyel kamera, kontrollü aydınlatma ve kural tabanlı yazılım
Endüstriyel görüntü işleme; sabit konumlu bir endüstriyel kamera, kontrast sağlayan kontrollü aydınlatma ve önceden tanımlanmış kurallarla çalışan yazılımın birlikte kurgulanmasıyla çalışmaktadır. Görüntü, eğitim verisi gerektirmeden her seferinde aynı kurallara göre analiz edilir ve deterministik bir karara dönüştürülür.
Sistem ölçer ve doğrular, tahmin etmez. Bu yapı sayesinde yüksek hat hızında da tekrarlanabilir sonuç sağlanmakta; kararlar açıklanabilir ve denetlenebilir kalmaktadır. Değişken ve öğrenme gerektiren denetimlerde ise yapay zekâ destekli görüntü işleme → kullanılır.
Kural tabanlı denetim de, Infabit tarafından geliştirilen endüstriyel veri, analitik ve görüntü işleme platformu Spectran'ın görüntü işleme katmanı Spectran Vision üzerinde kurulmaktadır.
Görüntüden karara dört adım
- 01
Görüntü yakalama
Endüstriyel kamera ve kontrollü aydınlatma (backlight, ring, dome) ile sabit kontrastlı, tekrarlanabilir görüntü elde edilmektedir.
- 02
Ön işleme
Filtreleme, kontrast düzenleme ve piksel-mm kalibrasyonu ile görüntü ölçüm ve analize hazırlanmaktadır.
- 03
Kural tabanlı analiz
Şablon eşleştirme (template matching), kenar ve blob analizi, boyutsal ölçüm ve OCR ile özellikler tanımlı kurallara göre değerlendirilmektedir.
- 04
Karar ve sinyal
Kabul/red (PASS/FAIL) kararı verilmekte, sonuç PLC'ye ya da robota dijital sinyal olarak iletilmektedir. Hatalı parçanın ayıklanması bu sinyalle tetiklenir.
Kural tabanlı görüntü işleme çözümleri
Boyutsal ölçüm ve metroloji
Piksel-mm kalibrasyonu ve telesentrik lens ile hat üzerinde temassız, yüksek hassasiyetli ölçüm yapılmaktadır. Kaliper araçlarıyla mesafe, çap ve açı ölçülür; tolerans dışındaki parçalar ayıklanır.
- Mesafe, çap ve açı ölçümü (gauging)
- Tolerans kontrolü ve otomatik kabul/red ayıklaması
- Telesentrik lens ile perspektif hatasından arındırılmış ölçüm
Barkod, DataMatrix ve OCR
1D ve 2D kodlar okunmakta ve doğrulanmakta, baskılı seri ve parti numaraları OCR/OCV ile okunmaktadır. Böylece her parçanın üretim akışı boyunca izlenebilirliği korunur.
- 1D/2D barkod ve DataMatrix okuma ve doğrulama
- Seri ve parti numarası okuma (OCR), baskı doğrulama (OCV)
- Parça bazında izlenebilirlik ve kayıt
Varlık-yokluk ve montaj doğrulama
Parçanın ya da bileşenin varlığı, doğru konumda ve doğru yönde monte edildiği kurallarla denetlenmektedir. Renk ve yön kontrolüyle eksik veya hatalı montaj hat hızında tespit edilir.
- Parça ve bileşen varlık-yokluk kontrolü
- Doğru montaj, renk ve yön doğrulama
- Eksik bileşen ve yanlış sıralama tespiti
Hizalama ve robot yönlendirme
Parçanın konumu ve açısı tespit edilmekte, koordinatlar robota iletilerek pick and place hizalaması yapılmaktadır. Böylece robot, konumu değişken parçaya görüntü işleme ile yönlendirilir.
- Konum ve açı tespiti (pose)
- Pick and place hizalama ve robot yönlendirme (robot guidance)
- Koordinat çıktısının PLC'ye ya da robota iletimi
Yüzey ve görünüm kusuru tespiti
Çizik, leke, çapak, eksik dolum ve renk sapması gibi görünüm kusurları, kusuru görünür kılan aydınlatma ve kural tabanlı analizle hat üzerinde tespit edilir. Kusurun görünümü her parçada değişiyorsa aynı istasyonda yapay zekâ destekli modele geçilir. Ayrıntılar yüzey kusuru tespiti çözümünde.
- Düşük açılı ve dome aydınlatmayla yüzey kusuru tespiti
- Kontrast ve blob analiziyle leke, çapak ve eksik dolum kontrolü
- Değişken kusurlarda derin öğrenme modeline geçiş
Etiket, baskı ve renk kontrolü
Etiketin varlığı, konumu ve içeriği, baskı kalitesi ve ürün rengi beklenen değerle karşılaştırılır. Yanlış etiketli ya da yanlış renkli ürün sevkiyata gitmeden hattan ayrılır.
- Etiket varlığı, konumu ve eğiklik kontrolü
- Son kullanma tarihi ve parti kodu doğrulama
- Renk ve ton farkı tespiti
Görüntü işleme projesi nasıl yürütülür?
Bir görüntü işleme projesi, sistemin kusuru gerçekten görebildiğini kanıtlamakla başlar. Kamera hattınıza kurulmadan önce gerçek numunelerinizle test yapılır, sonuçlar ölçülür ve kabul ölçütleri birlikte belirlenir.
- 01
Numune testi
Kusurlu ve kusursuz numuneleriniz farklı kamera, lens ve aydınlatma düzenleriyle görüntülenir. Kusurun kamerayla güvenle görünüp görünmediği bu aşamada anlaşılır.
- 02
Fizibilite raporu
Hangi görevin kural tabanlı, hangisinin yapay zekâ destekli yöntemle yapılacağı, gereken çözünürlük, hat hızına uygunluk ve donanım listesi raporlanır.
- 03
Pilot ve hat entegrasyonu
Kamera ve aydınlatma hattınıza kurulur, karar çıktısı PLC'ye ya da robota bağlanır ve hatalı parçayı ayıran mekanizma devreye alınır.
- 04
Doğrulama ve kabul
Sistem gerçek üretimde test edilir. Kaçırma oranı, yanlış ret oranı ve işlem süresi ölçülür, kabul ölçütleriyle karşılaştırılıp raporlanır.
Endüstriyel görüntü işleme uygulanan sektörler
Endüstriyel görüntü işleme, sabit, yüksek hacimli ve tekrarlanabilir denetim gerektiren üretim hatlarında uygulanmaktadır. Ölçüm ve doğrulama senaryoları, her sektörün ürün yapısına göre kurgulanır.
Otomotiv
İşlenmiş parçada boyutsal ölçüm, montaj doğrulama ve seri numarası izlenebilirliği.
→Elektronik ve PCB
Otomatik optik muayene (AOI) ile bileşen varlık-yokluk, lehim ve dizgi doğrulama.
Ambalaj ve baskı
Baskı doğrulama, barkod ve OCR okunabilirliği, etiket konum kontrolü.
Gıda ve İçecek
Dolum seviyesi, kapak ve etiket varlığı, son kullanma tarihi kodunun okunabilirliği.
→İlaç ve kozmetik
Blister tamlığı, seri ve parti kodu okuma, etiket doğrulama.
Lojistik
Koli ve palet barkod okuma, boyut ölçümü ve sevkiyat doğrulama.
Metal ve Döküm
İşlenmiş ve döküm parçada boyut, delik ve konum ölçümü.
→Cam ve seramik
Kenar kırığı ve boyut kontrolü; saydam yüzeylerde backlight ile yüksek kontrast.
Kural tabanlı görüntü işlemenin sağladığı kazanımlar
- Yüksek hız
Kural tabanlı işlem, yüksek tempolu hatlarda parça başına hat hızında karar üretmektedir.
- Deterministik ve kararlı sonuç
Kontrollü aydınlatma ve sabit kurulumda aynı girdi her zaman aynı kararı verir; sonuç açıklanabilir ve denetlenebilirdir.
- Hızlı devreye alma
Eğitim verisi gerektirmemektedir. Kurallar tanımlanır ve sistem kısa sürede devreye alınır.
- PLC ve robot entegrasyonu
Karar çıktısı PLC'ye ya da robota dijital sinyal olarak iletilmektedir.
- Ekonomik tek nokta çözümler
Tek bir denetim noktası, vision sensör ya da akıllı kamera ile ekonomik biçimde kurulabilmektedir.
Türkiye'de endüstriyel görüntü işleme ve sistem entegrasyonu
Infabit, İstanbul Ümraniye'deki merkezinden Türkiye'deki üreticilerin hatlarına endüstriyel görüntü işleme ve yapay zekâ destekli kalite kontrol sistemleri kurar.
Kamera, lens ve aydınlatma seçiminden yazılıma, PLC ve robot entegrasyonundan devreye almaya kadar projenin bütün aşamaları aynı mühendislik ekibi tarafından yürütülür. Yazılım katmanı Infabit'in kendi geliştirdiği Spectran platformudur. Bu sayede sistem hattınızın ihtiyacına göre uyarlanır, destek Türkçe olarak ve sahada verilir. Kural tabanlı makine görüşü ile derin öğrenme tabanlı denetim aynı istasyonda birlikte kurulabilir.
Endüstriyel görüntü işleme rehberleri
Görüntü işleme nedir?→
Bir görüntünün dört adımda karara dönüşmesi, sistemi oluşturan parçalar ve fabrikadaki kullanım alanları.
Görüntü işleme kamerası nasıl seçilir?→
Çözünürlük hesabı, alan ve çizgi tarama, 3B kamera, lens ve aydınlatma seçimi.
Derin öğrenme ile görsel denetim→
Sınıflandırma, nesne tespiti, segmentasyon ve anomali tespiti, model başarısının ölçülmesi.
Görüntü işleme ile boyutsal ölçüm→
Kalibrasyon, ölçüm hassasiyeti, onda bir kuralı ve kamera ile CMM farkı.
Montaj doğrulama→
Eksik, yanlış, ters ve oturmamış parçanın kamerayla kontrolü ve hata önleme.
Barkod okuma sistemi→
Data Matrix, QR ve barkod, okuma oranı, izlenebilirlik ve tarih kodu kontrolü.
Endüstriyel görüntü işleme terimleri
Aşağıda makine görüşü kavramları sade bir dille açıklanmaktadır.
- Makine görüşü (Machine Vision)
- Endüstriyel kamera ve kontrollü aydınlatmadan gelen görüntünün, önceden tanımlanmış kurallarla analiz edilerek deterministik karara dönüştürülmesidir.
- Şablon eşleştirme (Template Matching)
- Görüntüdeki bir bölgenin referans şablonla karşılaştırılarak konumunun, varlığının ya da doğruluğunun belirlenmesidir.
- Blob analizi
- Bağlı piksel kümelerinin (blob) tespiti, sayımı ve alan, şekil gibi özelliklerinin ölçülmesidir.
- Kenar tespiti (Edge Detection)
- Görüntüdeki kontur ve sınırların bulunmasıdır. Boyutsal ölçüm ve konumlandırmanın temelidir.
- Gauging / metroloji
- Piksel-mm kalibrasyonu ile mesafe, çap ve açı gibi boyutların temassız ve yüksek hassasiyetle ölçülmesidir.
- OCR / OCV
- OCR yazının okunması, OCV ise basılı yazının beklenen değerle doğrulanmasıdır. İzlenebilirlik ve baskı kontrolünde kullanılır.
- DataMatrix / 1D-2D barkod
- Parça ve ürünlerin kimliklendirilmesi ve izlenmesi için okunan ve doğrulanan endüstriyel kod standartlarıdır.
- Area scan / line scan kamera
- Area scan kamera tek karede bir alanı görüntüler. Line scan kamera satır satır tarayarak sürekli ya da silindirik yüzeylerde yüksek çözünürlük sağlar.
- Telesentrik lens
- Sabit büyütmeyle perspektif hatasını ortadan kaldıran lenstir. Boyutsal ölçümde doğruluk için kullanılır.
- Aydınlatma geometrisi (backlight, ring, dome)
- Farklı ışık düzenleriyle yüksek ve sabit kontrast sağlanmasıdır. Tekrarlanabilir sonucun ön koşuludur.
- AOI (otomatik optik muayene)
- PCB ve elektronikte bileşen, lehim ve dizgi hatalarının optik olarak otomatik denetlenmesidir.
- Kaçırma ve yanlış ret oranı
- Kaçırma oranı kusurlu parçanın iyi sayılma oranı, yanlış ret oranı ise iyi parçanın kusurlu sayılma oranıdır. Bir denetim sisteminin başarısı bu iki oranla birlikte ölçülür.
- Frame grabber
- Kameradan gelen görüntü verisini yakalayıp işlem birimine aktaran donanım kartıdır.
İlgili çözümler
Kalite Kontrol→
Otomatik kalite kontrol uygulamaları; kural tabanlı ve yapay zekâ destekli yaklaşım arasında seçim.
Yapay Zeka Görüntü İşleme→
Değişken ve öğrenme gerektiren denetimler için derin öğrenme tabanlı görüntü işleme.
Robotik Otomasyon→
Ölçüm ve doğrulama sonuçlarını otomatik ayıklama ve yerleştirmeye bağlayan, görüntü işleme ile yönlendirilen robot hücreleri.
Sık sorulan sorular
Endüstriyel görüntü işleme nedir?
Endüstriyel kamera, kontrollü aydınlatma ve kural tabanlı yazılımla üretim hatlarında ölçüm, doğrulama ve denetim yapan makine görüşü teknolojisidir. Görüntü her seferinde aynı kurallara göre analiz edilir ve hat hızında kabul/red kararı üretilir.
Yapay zekâ destekli görüntü işlemeden farkı nedir?
Kural tabanlı sistemde denetim kuralları önceden tanımlanır ve eğitim verisi gerekmez; sonuç deterministiktir. Yapay zekâ destekli sistem ise örnek görsellerden öğrenir ve değişken, tanımlanması güç kusurlarda tercih edilir. Ölçüm, kod okuma ve varlık-yokluk gibi sabit görevlerde kural tabanlı yaklaşım uygundur; birçok hatta iki yaklaşım birlikte kullanılmaktadır.
Hangi görevlerde kullanılır?
Boyutsal ölçüm ve tolerans kontrolü, barkod, DataMatrix ve OCR okuma, varlık-yokluk ve montaj doğrulama, parça hizalama ve robot yönlendirme başlıca kullanım alanlarıdır.
Sistem ne kadar hızlı çalışır?
Hız; kamera, çözünürlük, aydınlatma ve işlem donanımının seçimine bağlıdır. Sistem, hattın temposuna uygun şekilde yapılandırılır ve hat hızına uygunluk fizibilite aşamasında doğrulanır.
Mevcut hatta ve PLC'ye entegre edilebilir mi?
Evet. Kamera ve aydınlatma mevcut hatta konumlandırılmakta, karar çıktısı PLC'ye ya da robota dijital sinyal olarak iletilmektedir. Haberleşme yapısı analiz aşamasında hattın mevcut kontrol sistemine göre belirlenir.
Özel aydınlatma gerekir mi?
Çoğu uygulamada evet. Kontrollü aydınlatma, tekrarlanabilir sonucun ön koşuludur. Backlight, ring ya da dome gibi aydınlatma geometrisi, parçanın yüzeyine ve denetim görevine göre seçilir.
Maliyet neye göre belirlenir?
Maliyet; denetim görevinin kapsamına, kamera, lens ve aydınlatma seçimine, denetim noktası sayısına ve entegrasyon kapsamına göre değişmektedir. Tek noktalı basit görevler vision sensör ya da akıllı kamera ile ekonomik biçimde kurulabilir. Görev tanımının değerlendirilmesinin ardından projeye özel teklif hazırlanır.
Üretim hattında otomatik hata tespiti nasıl çalışır?
Kamera her parçanın görüntüsünü hat hızında alır, yazılım görüntüyü tanımlı kurallara ya da eğitilmiş bir modele göre değerlendirir ve kabul ya da red kararı verir. Karar PLC'ye iletilir, hatalı parça bir itici, klape ya da robotla hattan ayrılır ve her karar görüntüsüyle birlikte kaydedilir.
Numune testi nedir, neden gereklidir?
Numune testi, gerçek kusurlu ve kusursuz parçalarınızın kamera ve aydınlatma düzenleriyle görüntülenerek kusurun güvenle tespit edilip edilemediğinin kanıtlanmasıdır. Yatırım kararı bu testin sonuçlarına göre verilir, böylece sahada sürpriz yaşanmaz.
Türkiye'de endüstriyel görüntü işleme firması seçerken nelere bakılmalı?
Firmanın numuneleriniz üzerinde test yapıp yapmadığına, kural tabanlı ve yapay zekâ destekli yöntemlerin ikisini de sunup sunmadığına, PLC ve robot entegrasyonunu kendisinin yapıp yapmadığına ve kaçırma, yanlış ret ve hız gibi kabul ölçütlerini sözleşmeye yazıp yazmadığına bakın. Devreye alma sonrası yerinde destek de önemli bir ölçüttür.
Hangi sektörlerde kullanılır?
Otomotiv, elektronik, ambalaj, gıda ve içecek, ilaç, lojistik, metal ve cam başta olmak üzere sabit ve tekrarlanabilir denetim gerektiren birçok sektörde kullanılmaktadır.
İletişim
Soru ve talepleriniz için bize ulaşabilirsiniz.