

Fikstür ve Özel Makine İmalatı
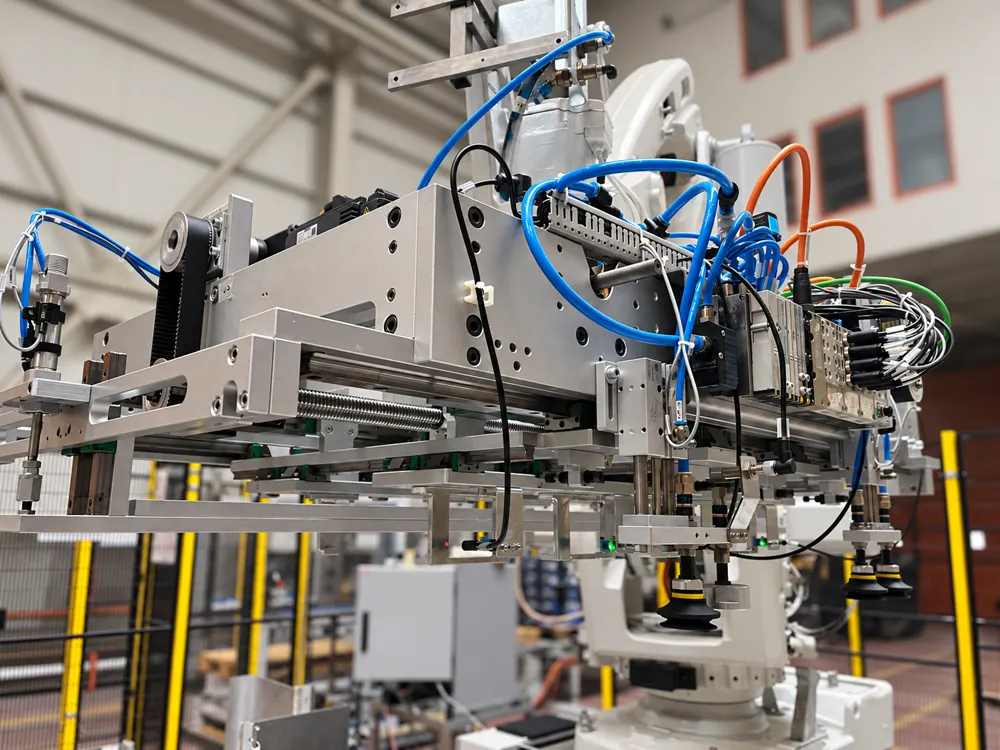
Mekanik sistemin doğru seçimi, tasarımı ve imalatı tüm robot projesinin hızını ve kararlılığını belirler. Gazaltı, punta ve lazer kaynağı için prosese özel fikstür tasarlanır ve imal edilir.
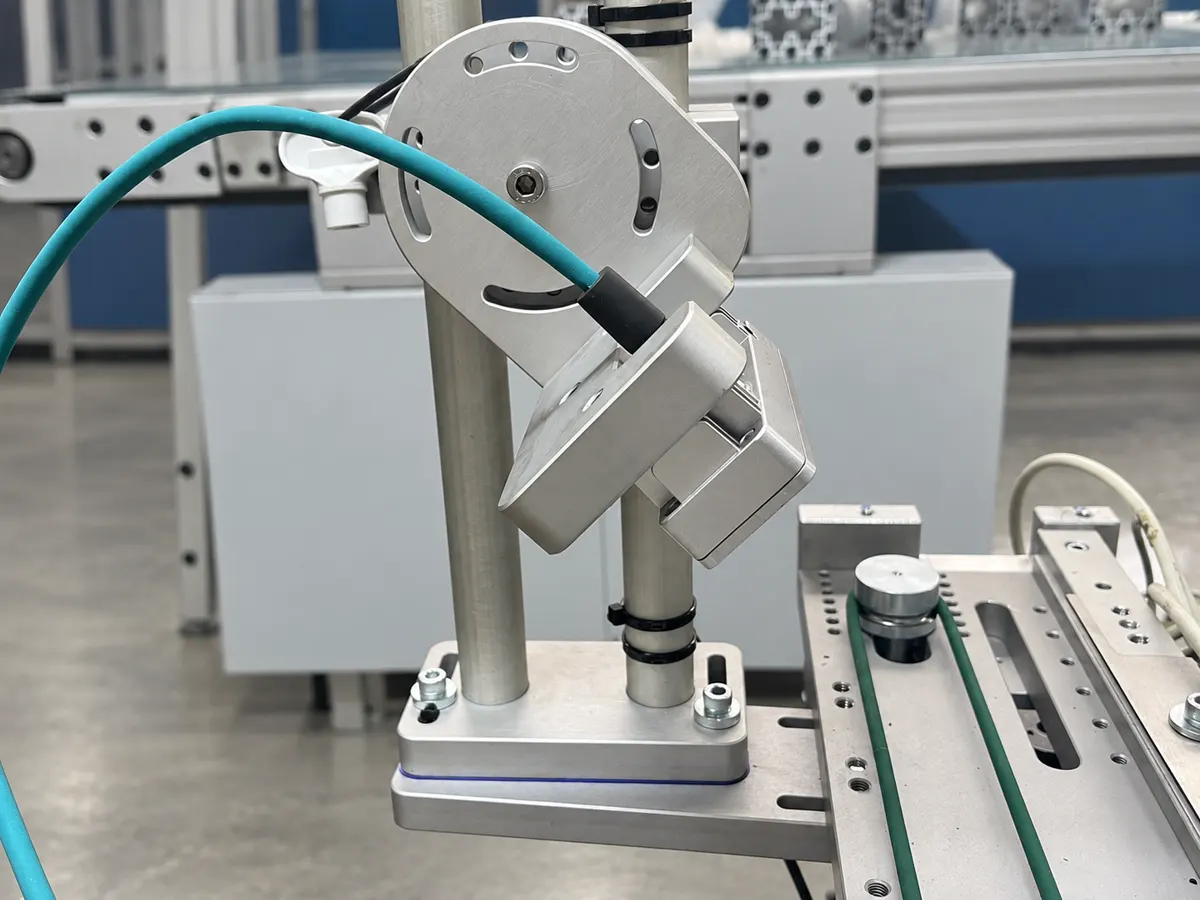
Robotun tekrar hassasiyeti, fikstürün hassasiyetiyle sınırlıdır
Robotik sistemler üretimde kaliteyi ve verimliliği artırır. Ancak robotun sağladığı tekrar hassasiyeti, parçayı tutan fikstür o hassasiyeti taşıyamıyorsa sonuca yansımaz. Fikstürün tasarımı, rijitliği ve ölçüsel kararlılığı en az robot ve kaynak makinesi kadar belirleyicidir.
Yanlış kurgulanmış bir fikstür kendini kaynak istasyonunda göstermez. Parça sonraki istasyonda oturmaz, delik eksenleri kayar, montajda zorlama başlar ve düzeltme operasyonu doğar. Bu noktada sorun çoğunlukla robot programında aranır, oysa kaynağı parçanın nasıl bağlandığıdır.
Mekanik sistemin doğru seçimi tüm robot projesinin hızını da belirler. Fikstür geç netleşirse robot programlaması, hücre yerleşimi ve devreye alma da birlikte gecikir.
Üç şartı aynı anda sağlar
Konumlandırma, rijitlik ve erişim birbirinden bağımsız düşünülemez. Birinden verilen taviz, diğer ikisinin kazancını da siler.
- Konumlandırma
Parça her çevrimde aynı noktaya, aynı şekilde oturmalı. Yükleme yönü tek olmalı, operatör parçayı ters yerleştirememeli.
- Rijitlik
Kaynak ısısı ve mekanik yük altında fikstür ölçüsünü korumalı. Isınan fikstür soğuduğunda eski ölçüsüne dönmüyorsa sapma her çevrimde birikir.
- Erişim
Torç ve elektrot kaynak noktasına doğru açıyla ulaşabilmeli. Bağlama elemanı yolu daraltıyorsa robot açıyı zorlar ve dikiş kalitesi düşer.
Servis ve ürünlerimiz
Kaynak fikstürü, robotik tutucu, besleyici ve fikstür makinesi imalatı tek mühendislik çalışması içinde yürütülür. Kapsam, parçanın geometrisi ve prosesin gerektirdiği hassasiyete göre belirlenir.
Kaynak fikstürü
Gazaltı, punta ve lazer kaynağında kullanılan fikstürler prosese özel olarak tasarlanır ve imal edilir. Tasarım aşamasında parça geometrisi, kaynak noktaları ve çevrim süresi birlikte değerlendirilir.
Robotik tutucu ve besleyiciler
Standart uygulamalarda hazır ekipman önerilir. Yüksek hassasiyet veya özel proses gerektiren durumlarda tutucu ve besleyici uygulamaya özel tasarlanır.
Özel makine çözümleri
Yüksek hassasiyet ve anlık proses takibi gerektiren karmaşık mekanik sistemler için mühendislik çalışması yapılır, makine ihtiyaca göre tasarlanır.
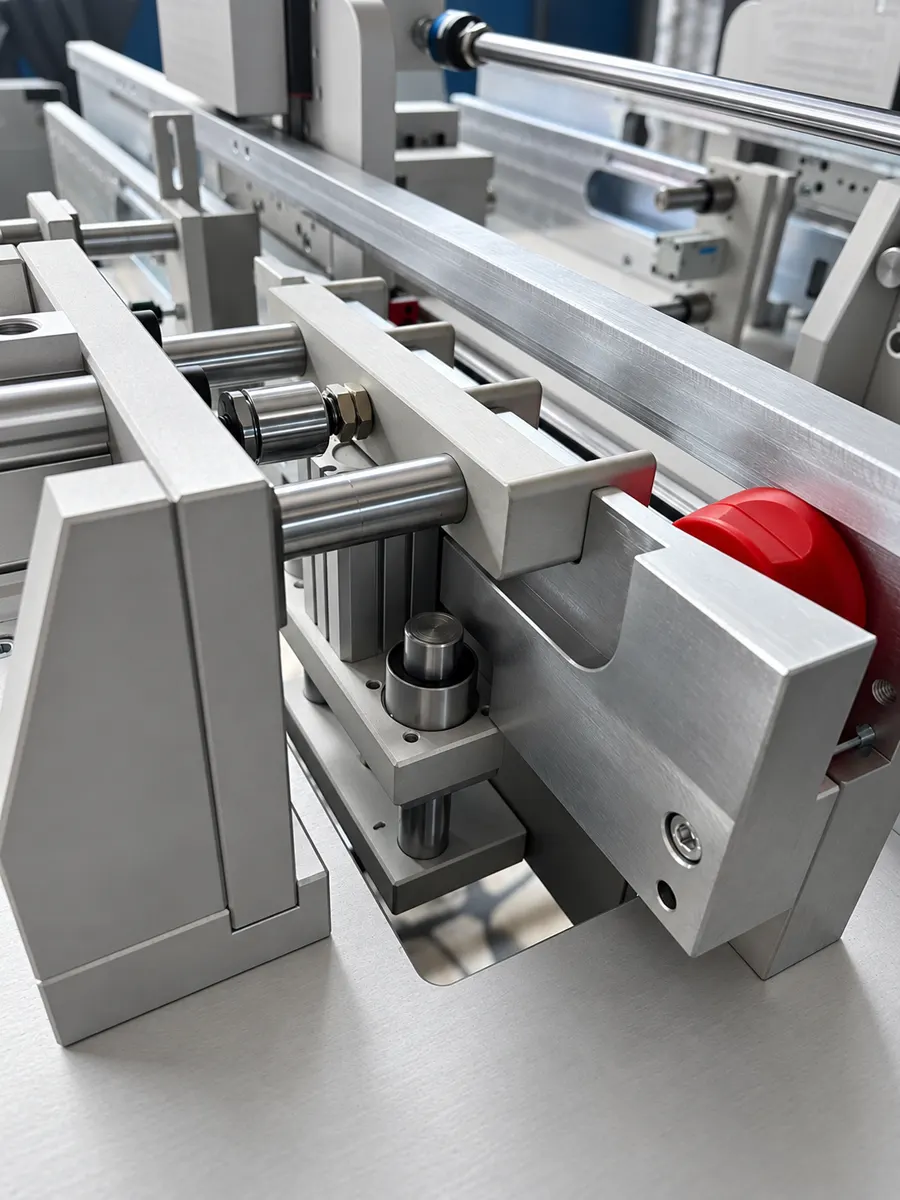
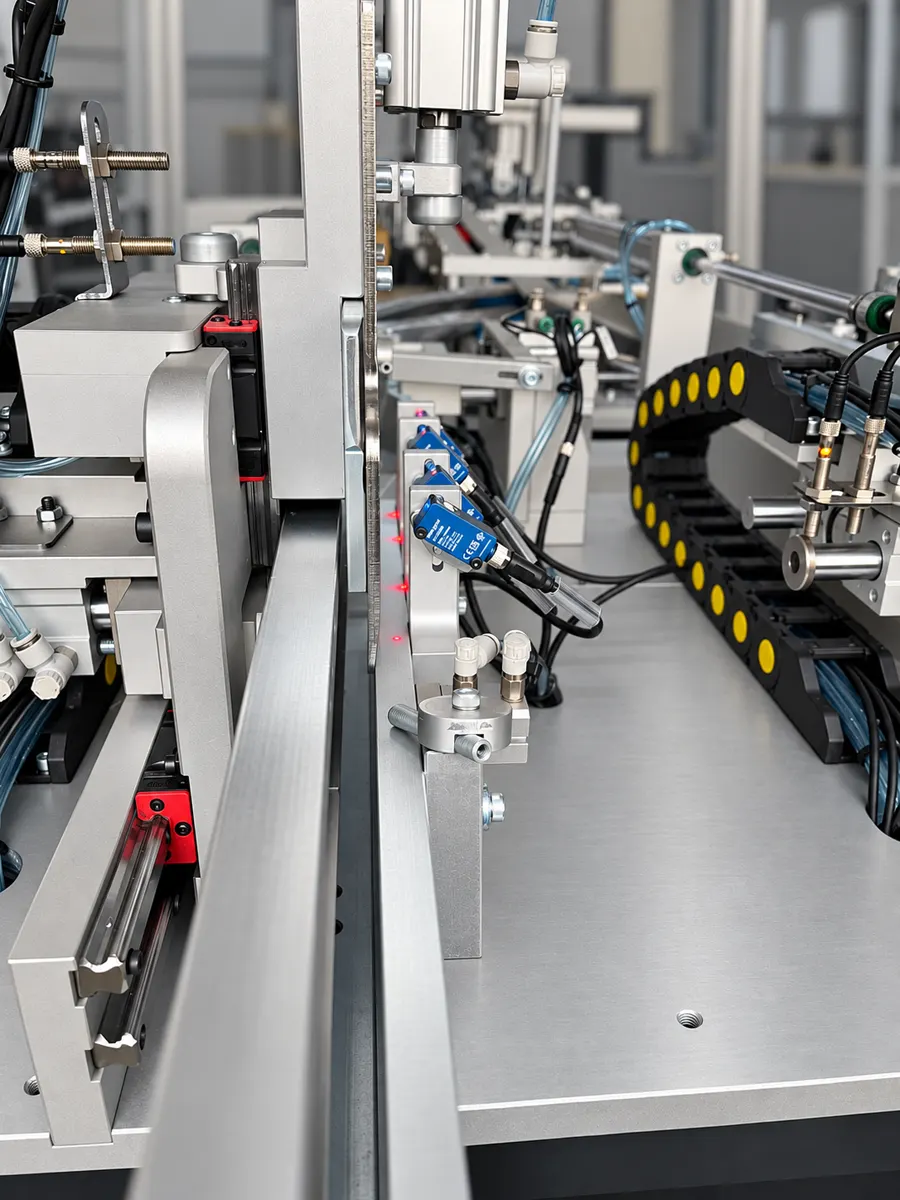
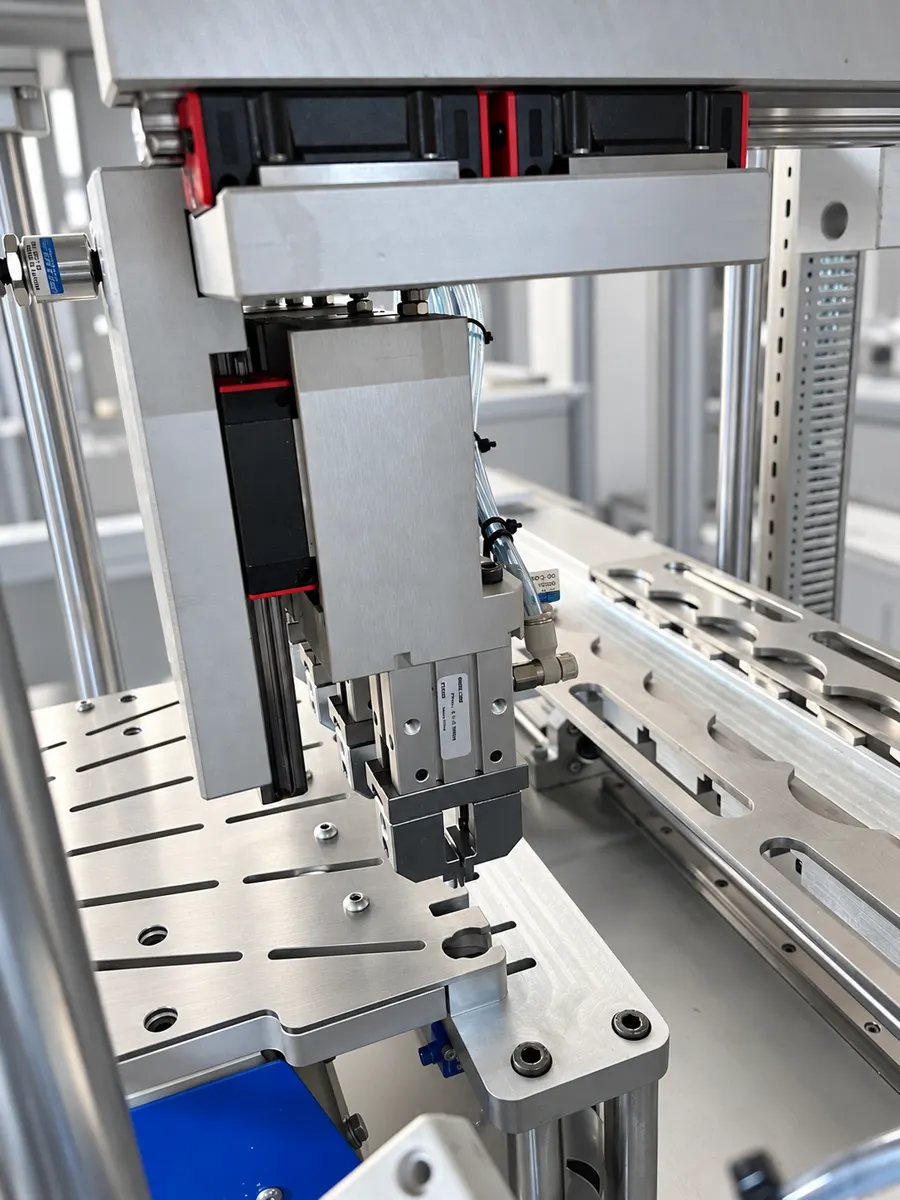
Her kaynak prosesi fikstürden farklı şey ister
Punta, gazaltı ve lazer kaynağının erişim, bağlama ve tolerans ihtiyaçları birbirinden ayrılır. Fikstür kurgusu bu üç prosesten hangisinin çalıştığına göre değişir.
- 01
Punta kaynağı
Zorluk. Elektrot parçaya iki taraftan erişmek zorundadır.
Fikstürün çözümü. Fikstür, kaynak tabancasının iki kolu için boşluk bırakmalı ve bağlama elemanları elektrot yolunu kesmemeli. Parçalar arasında boşluk kalırsa punta oluşmaz, bu yüzden bağlama kuvvetinin kaynak noktasına yakın uygulanması gerekir.
Nasıl anlaşılırPunta çapı küçülüyorsa veya çekme testinde kopma puntadan değil sacdan geliyorsa, çoğu zaman sebep parçalar arasında kalan boşluktur. Elektrot baskısı iki sacı birbirine yaklaştırmaya harcanır, ısı ergitmeye yetmez. Bağlama noktası kaynak noktasına yaklaştırıldığında sonuç düzelir. - 02
Gazaltı kaynağı (MIG/MAG)
Zorluk. Isı girdisi yüksektir, çarpılma riski en fazla buradadır.
Fikstürün çözümü. Fikstür parçayı sabitlerken kontrollü genleşmeye izin vermeli, bağlama sırası kaynak sırasına göre planlanmalı. Sıçrayan metal zamanla fikstür yüzeyinde birikir, temas yüzeyleri buna göre seçilir.
Nasıl anlaşılırParça fikstürdeyken ölçüsü tutuyor ama çıkarılıp soğuduktan sonra sapıyorsa, bağlama parçayı zorla tutmuş demektir. Fikstür genleşmeyi engellemek yerine yönlendirmeli. Simetrik dikişlerde kaynak sırasının dönüşümlü verilmesi de çarpılmayı belirgin şekilde azaltır. - 03
Lazer kaynağı
Zorluk. Isı girdisi düşük, çarpılma azdır. Buna karşılık parçalar arası aralık toleransı sıfıra yakın olmalıdır.
Fikstürün çözümü. Fikstürün konumlandırma hassasiyeti diğer iki prosese göre belirgin şekilde daha yüksek olmak zorundadır ve bağlama dikişe mümkün olduğunca yakın yapılmalıdır.
Nasıl anlaşılırDikiş boyunca nüfuziyet kesintili çıkıyor veya yer yer delinme oluyorsa, parçalar arası aralık dikiş boyunca değişiyordur. Lazerde tolerans penceresi dar olduğu için bağlama sıklığı punta ve gazaltına göre artar, dikişin ortasında serbest kalan bölge bırakılmaz.
Fikstür tasarımında neye bakılır
Altı başlık her projede birlikte değerlendirilir. Biri lehine verilen taviz, çevrim süresine veya kaynak kalitesine yansır.
Bağlama noktası seçimi
Parçanın rijit olduğu bölgelerden bağlanması, ince kesitlerin zorlanmaması. Sac parçada bağlama noktası kenara çok yakınsa parça bağlanırken deforme olur.
Isı çarpılması
Kaynak sırasına göre bağlama planı ve kontrollü genleşme payı. Simetrik dikişlerde sıra dönüşümlü verilir, ısı tek tarafta birikmez.
Torç erişim açısı
Robotun kaynak noktasına ulaşabildiği açı ve çarpışma kontrolü. Erişim tasarım aşamasında doğrulanır, sahada denenerek aranmaz.
Operatör ergonomisi
Parça yükleme yüksekliği, tek elle bağlama ve yükleme süresi. Yükleme çevrim süresinin içinde kalmıyorsa robot bekler ve kazanç kaybolur.
Ölçüsel kararlılık
Tekrarlanan çevrimlerde fikstürün ölçüsünü koruması. Temas yüzeyleri aşınmaya açık olduğu için değiştirilebilir tasarlanır.
Bakım ve revizyon
Aşınan elemanların değiştirilebilir olması ve parça revizyonuna uyum. Parça revizyonu fikstürün tamamını değil, yalnızca ilgili bloğu değiştirmeyi gerektirmeli.
Parça analizinden devreye almaya
Dört adımın her birinde çıktı sizinle birlikte gözden geçirilir. Tasarım onayı alınmadan imalata geçilmez.
- 01
Parça ve proses analizi
Parça geometrisi, kaynak noktaları, çevrim süresi ve mevcut hücre incelenir.
ÇıktıBağlama noktalarının ön şeması ve fizibilite görüşü. - 02
Tasarım
Bağlama şeması, erişim ve çarpışma kontrolü, tasarım onayı.
ÇıktıOnayınıza sunulan bağlama şeması ve erişim doğrulaması. - 03
İmalat
Parça imalatı ve montaj, her aşamada ölçüm ve kalite kontrolü.
ÇıktıMontajı tamamlanmış fikstür ve imalat sırasında yapılan ölçümler. - 04
Devreye alma
Robot hücresinde deneme, ince ayar ve teslim.
ÇıktıGerçek çevrim hızında doğrulanmış fikstür ve saha teslimi.
Sık sorulan sorular
Fikstür tasarımı için hangi bilgiler gerekiyor?
Parça teknik resmi veya 3B modeli, kaynak noktalarının konumu, hedeflenen çevrim süresi ve robot hücresinin mevcut yerleşimi.
Isı çarpılmasını nasıl önlüyorsunuz?
Bağlama noktaları parçanın rijit bölgelerinden seçilir, bağlama ve kaynak sırası birlikte planlanır, gerektiğinde kontrollü genleşme payı bırakılır.
Mevcut robot hücreme uyumlu fikstür yapılır mı?
Evet. Mevcut robot markası, taşıma kapasitesi ve hücre yerleşimi tasarımın girdisi olur.
Punta, gazaltı ve lazer için aynı fikstür kullanılabilir mi?
Genellikle hayır. Üç prosesin erişim, bağlama ve tolerans ihtiyaçları farklıdır.
Az adetli üretim için de fikstür yapılıyor mu?
Evet. Adet düştükçe tasarım daha yalın kurgulanır, maliyet buna göre planlanır.
Fikstür revizyonu yapılıyor mu?
Parça revizyona girdiğinde mevcut fikstür incelenir, değiştirilebilir elemanlar üzerinden uyarlama yapılır.
Tutucu ve besleyici de aynı proje kapsamında çözülüyor mu?
Evet. Fikstür, tutucu ve besleyici tek mühendislik çalışması içinde ele alınır.
Fikstürün bağlandığı yer
Fikstür tek başına çalışmaz. Robot hücresinin, sektörün kaynak ihtiyacının ve seçilen robotun bir parçasıdır.
Projenizi değerlendirelim
Parça bilgisini ve kaynak prosesini paylaşın, uygun fikstür kurgusu birlikte belirlensin. Teknik resim veya 3B model en hızlı değerlendirmeyi sağlar.