

Kalite Kontrol
İstanbul merkezli Infabit, Türkiye genelindeki üretim hatlarına otomatik kalite kontrol sistemleri kurar. Ürünler görüntü işlemeyle hat hızında ve tutarlı bir ölçütle denetlenir, kusurlar kaynağında tespit edilir ve her karar kayıt altına alınır.
Manuel kalite kontrolün sınırları
Gözle ve örneklemeyle yürütülen denetim, yüksek tempolu üretimde sınırlı kalabilmektedir. Yorgunluk, değerlendirme farklılıkları ve eksik kayıt, hatalı ürünün müşteriye ulaşmasına ve kök neden analizinin zorlaşmasına yol açabilir.
Yorgunluk
Uzun vardiyalarda dikkat azalmakta, kusurun gözden kaçma ihtimali artmaktadır.
Örnekleme
Ürünlerin yalnızca bir kısmı denetlendiğinden aradaki hatalı ürün müşteriye ulaşabilir ve iade ya da şikâyete dönüşür.
Değerlendirme farkları
Aynı kusur, operatöre ve güne göre farklı değerlendirilebilmektedir; karar kriteri standart kalmaz.
Hat hızı
Yüksek hızlı hatlarda her ürünün gözle denetlenmesi pratikte mümkün olmamaktadır.
Kayıt ve izlenebilirlik
Kararlar kayıt altına alınmadığında kök neden analizi ve iyileştirme için gereken veri oluşmaz.
Kalite maliyeti
Gözden kaçan kusur; hurda, yeniden işleme, iade ve itibar kaybı olarak maliyete yansımaktadır.
Otomatik kalite kontrolün sağladığı kazanımlar
Görüntü işleme ile denetim, örneklemeden tam kapsama taşınmaktadır. Her ürün aynı kriterle ve kayıt altında denetlenir; kazanım hem kalitede hem maliyette ortaya çıkar.
- Tam kapsamlı denetim
Hattan geçen her ürün denetlenmekte, kusurlu ürünün gözden kaçma ihtimali en aza inmektedir.
- Tutarlı karar
Sistem her vardiyada aynı kriterle karar vermektedir; değerlendirme operatörden bağımsız hale gelir.
- İzlenebilirlik
Her denetim sonucu kayıt altına alınmakta, kök neden analizi ve sürekli iyileştirme için veri oluşmaktadır.
- Hat hızında çalışma
Karar üretim temposu içinde verilmekte, denetim hattı yavaşlatmamaktadır.
- İade ve şikâyetlerde azalma
Kusur kaynağında yakalandığından müşteriye ulaşan hatalı ürün azalır.
- Hurda ve yeniden işlemede azalma
Hatanın erken tespiti, hurda ve yeniden işleme maliyetini düşürmektedir.
Hangi teknoloji uygun?
Kalite kontrolde iki yaklaşım bulunmaktadır ve seçim denetim görevine göre yapılır. Görev sabit ve ölçülebilir ise kural tabanlı görüntü işleme, kusur değişken ve karmaşık ise yapay zekâ destekli görüntü işleme öne çıkar. Birçok hatta iki yaklaşım birlikte kullanılmaktadır.
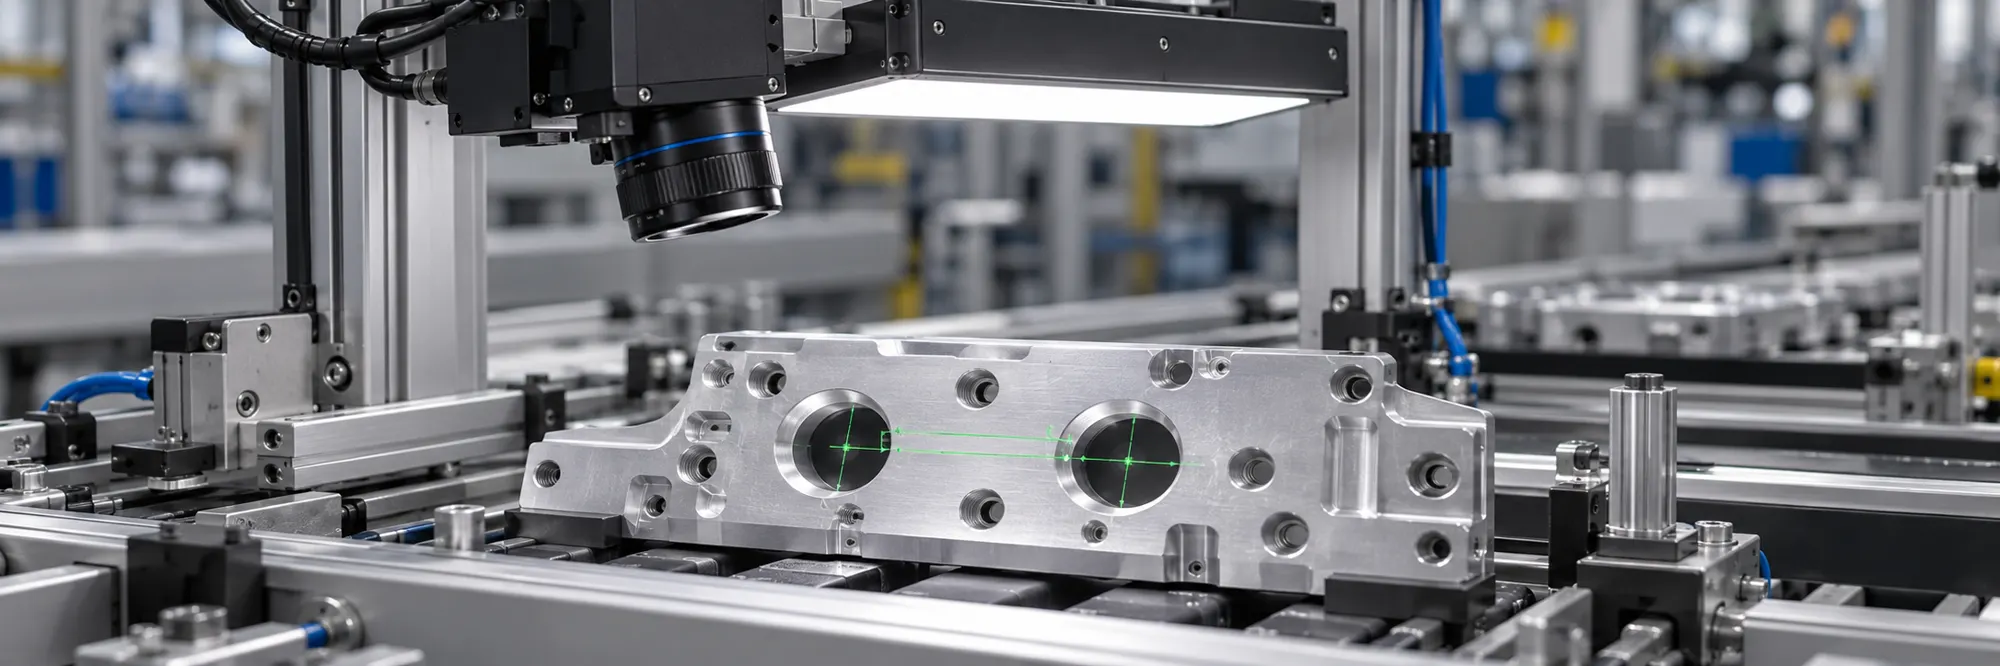
Ölçüm, kod okuma ve standart denetim görevleri için yüksek hızlı ve deterministik makine görüşüdür. Eğitim verisi gerektirmez; denetim kuralları tanımlanarak çalışır.
- Boyutsal ölçüm ve metroloji
- Barkod, DataMatrix ve OCR okuma
- Sabit, tekrarlanabilir ve yüksek hızlı denetim
Değişken ve karmaşık kusurlar için derin öğrenme tabanlı görüntü işlemedir. Örnek görsellerle eğitilen model, kuralla tanımlanması güç kusurları tespit eder.
- Değişken yüzey ve doku kusurları
- Doğal varyasyon gösteren, organik ürünler
- Kod yazmadan eğitilen ve yeni örneklerle güncellenen model
| Kriter | Kural tabanlı (Endüstriyel Görüntü İşleme) | Yapay zekâ (Yapay Zeka Görüntü İşleme) |
|---|---|---|
| Görev tipi | Sabit, standart (ölçüm, kod, varlık) | Değişken, karmaşık (öğrenme gerektiren) |
| Kusur tipi | Net tanımlı, ölçülebilir | Varyasyonlu, görsel, tanımlanması güç |
| Hız | Çok yüksek, deterministik | Yüksek; donanıma göre ölçeklenir |
| Eğitim verisi | Gerekmez; kural tanımlanır | Örnek görsellerle eğitilir |
| Maliyet | Görece düşük | Göreve ve donanıma göre değişir |
| Uygun olduğu iş | Metroloji, izlenebilirlik, montaj | Yüzey ve doku kusuru, doğal ürün |
Hangi yaklaşımın uygun olduğu, numune parçalar üzerinde yürütülen demo çalışmasıyla belirlenmektedir. Teknoloji önerisi, görev tanımına ve ölçülen sonuçlara göre yapılır.
Yazılım katmanı: Spectran
Kural tabanlı ve yapay zekâ destekli denetim, aynı yazılım katmanı üzerinde kurulmaktadır. Bu katman, Infabit tarafından geliştirilen endüstriyel veri, analitik ve görüntü işleme platformu Spectran'dır. Görüntü işlenir, kural ya da model değerlendirilir ve kabul/red kararı üretilir; karar, hattaki robota ya da makinelere sinyal olarak iletilir.
Denetim sonuçları ve ölçüm değerleri kayıt altına alınmaktadır. Kalite verisinin üretim verisiyle aynı kaynakta tutulması için görüntü ve veri katmanları ortak bir veri modeli üzerinde geliştirilmektedir. Bu yapıyla kusur ve fire eğilimleri vardiya, parti ve kusur tipi bazında raporlanabilecektir.
Veri ve analitik çözümleri→Kalite kontrol uygulamaları
Görüntü işleme, hattaki farklı denetim türlerini tek bir sistemde birleştirebilmektedir.
Yüzey kusuru
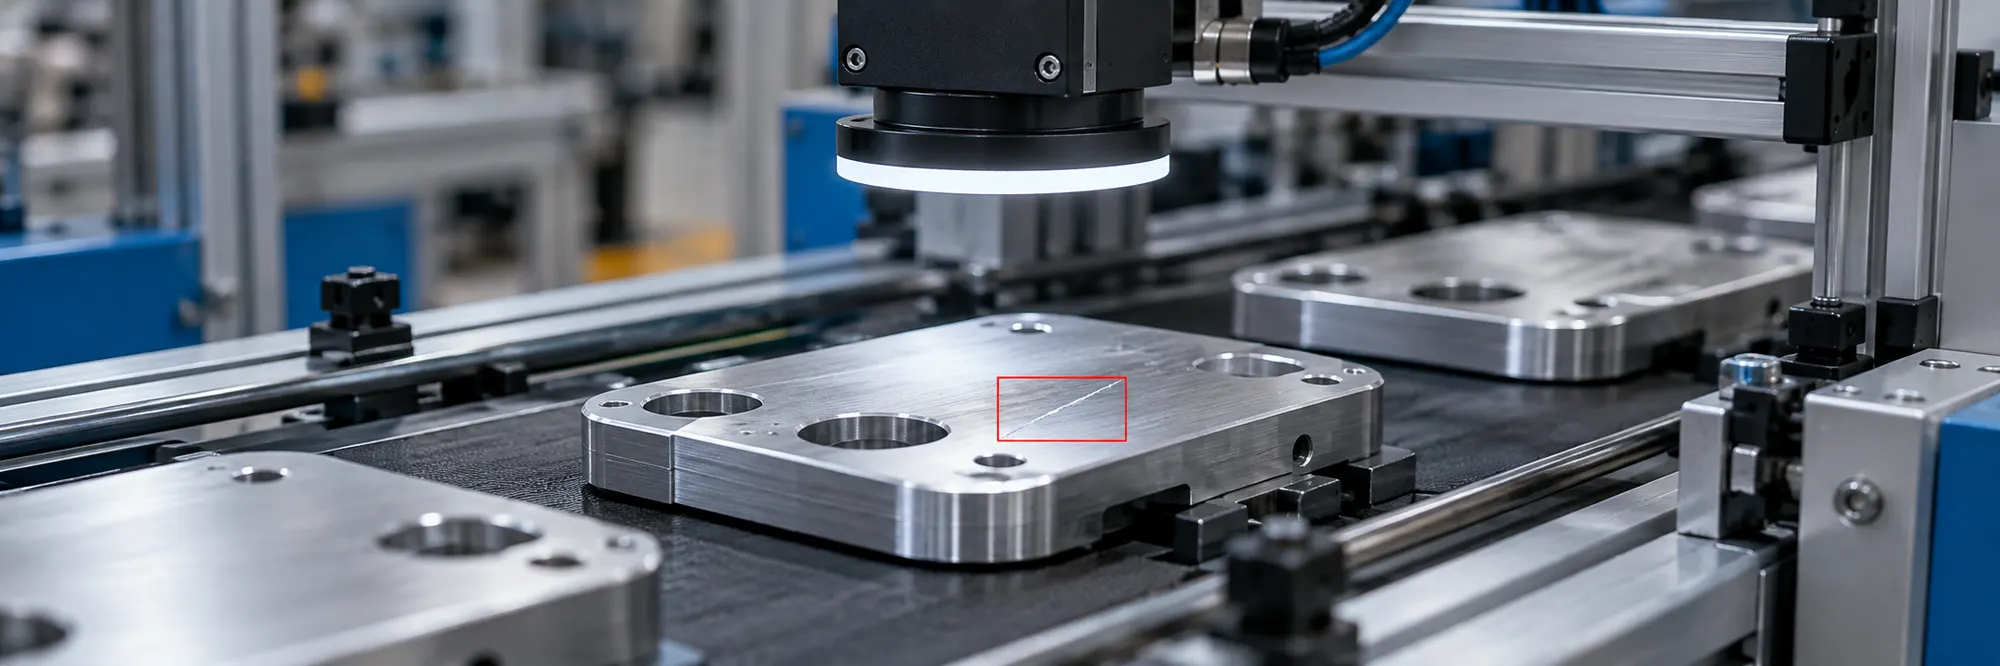
Çizik, ezik, leke, çatlak ve döküntü gibi yüzey hataları konumuyla birlikte tespit edilmektedir.
Boyut ve ölçü kontrolü
Mesafe, çap ve açı temassız olarak ölçülmekte, tolerans dışındaki parçalar ayıklanmaktadır.
Montaj ve varlık-yokluk
Bileşenin varlığı, doğru konumu ve doğru yönde monte edildiği doğrulanmaktadır.
Etiket, baskı ve kod
Barkod, DataMatrix ve OCR ile etiket, baskı ve kodlar okunmakta ve doğrulanmaktadır.
Renk ve görünüm
Renk sapması ve ton tutarlılığı denetlenerek görünüm kalitesi kontrol edilmektedir.
Tamlık ve sayım
Set tamlığı, adet sayımı ve eksik parça tespitiyle paketleme doğruluğu sağlanmaktadır.
Kalite kontrol uygulanan sektörler
Otomatik kalite kontrol, seri üretim yapılan ve denetim süreci bulunan sektörlerde uygulanmaktadır. Denetim senaryosu, her sektörün ürün yapısına ve kalite kriterlerine göre kurgulanır.
Otomotiv
İşlenmiş parçada ölçü kontrolü, montaj doğrulama ve seri numarası izlenebilirliği.
→Gıda ve İçecek
Dolum seviyesi, kapak ve etiket varlığı, son kullanma tarihi kodunun okunabilirliği.
→Ambalaj
Baskı hatası, etiket konumu, barkod okunabilirliği ve paket tamlığı.
Elektronik
AOI (otomatik optik muayene) ile bileşen varlık-yokluk, lehim ve dizgi doğrulama.
İlaç
Blister tamlığı, seri ve parti kodu okuma, etiket doğrulama.
Metal ve Döküm
Döküm yüzeyinde çapak, gözenek ve boyut sapmasının tespiti.
→Tekstil
Kumaşta delik, leke, atkı-çözgü hatası ve renk sapmasının sürekli denetimi.
→Plastik ve Enjeksiyon
Enjeksiyon parçalarında çapak, eksik dolum, çizik ve renk kontrolü.
→Kalite kontrol projesi süreci
Kurulum dört adımda ilerlemektedir; her adımın sonucu bir sonraki adımın temelini oluşturur.
- 01
İhtiyaç analizi
Kusur tipleri, hat hızı ve hedefler netleştirilmekte, uygulanabilirlik değerlendirilmektedir.
- 02
Demo ve fizibilite
Numune parçalar üzerinde demo çalışması yürütülmekte; kural tabanlı ve yapay zekâ destekli yaklaşımdan hangisinin uygun olduğu belirlenmektedir.
- 03
Pilot kurulum
Sistem hat üzerinde pilot olarak kurulmakta, gerçek üretim koşulunda doğrulanmakta ve ince ayarları yapılmaktadır.
- 04
Devreye alma ve eğitim
Sistem tam kapasiteyle devreye alınmakta, operatör eğitimi verilmekte ve denetim kayıtları tutulmaya başlanmaktadır.
Kalite kontrol uygulama videoları
Hat üzerindeki denetim akışında ürünler taranmakta, kusurlu olanlar konumuyla işaretlenmekte ve kabul/red kararı anında verilmektedir.
İlgili çözümler
Endüstriyel Görüntü İşleme→
Ölçüm, kod okuma ve standart denetim görevleri için kural tabanlı, yüksek hızlı makine görüşü.
Yapay Zeka Görüntü İşleme→
Değişken ve karmaşık kusurlar için derin öğrenme tabanlı görüntü işleme.
Robotik Otomasyon→
Görüntü işleme destekli robot hücrelerinde üretim ve denetim tek hücrede birleşir.
Sık sorulan sorular
Kalite kontrol (otomatik / görsel) nedir?
Otomatik ya da görsel kalite kontrol, üretim hattındaki ürünlerin endüstriyel kamera ve görüntü işleme sistemleriyle denetlenmesi ve kusurlu ürünlerin kaynağında ayıklanmasıdır. Örnekleme yerine her ürün denetlenir; karar hat hızında verilir ve kayıt altına alınır.
Manuel kalite kontrole göre avantajı nedir?
Otomatik denetim, her ürünü aynı kriterle ve vardiyadan bağımsız olarak değerlendirmektedir. Örnekleme yerine tam kapsam sağlanır, kararlar kayıt altına alınır ve kök neden analizi için veri oluşur. Operatör ise tekrarlı gözle kontrol yerine müdahale ve iyileştirme gerektiren işlere yönelir.
Hangi tür kusurları ve hataları tespit eder?
Tespit edilebilen hatalar şunlardır: çizik, ezik, leke ve çatlak gibi yüzey kusurları; ölçü ve tolerans sapmaları; eksik ya da hatalı montaj; etiket, baskı ve kod hataları; renk sapması ve eksik parça. Hangi kusurun hangi güvenle tespit edileceği, numune parçalar üzerinde yürütülen demo çalışmasıyla netleşir.
Yapay zekâ mı, kural tabanlı sistem mi kullanılmalı?
Görev sabit ve ölçülebilir ise (ölçüm, kod okuma, varlık-yokluk) kural tabanlı görüntü işleme uygundur. Kusur değişken, görsel ve tanımlanması güç ise yapay zekâ destekli görüntü işleme tercih edilir. Birçok uygulamada iki yaklaşım birlikte kullanılmaktadır; seçim numune üzerinde yapılan demo çalışmasıyla belirlenir.
Mevcut üretim hattına entegre edilebilir mi?
Evet. Kamera ve aydınlatma mevcut hatta konumlandırılmakta, denetim sonucu hattın PLC'sine ya da robota sinyal olarak iletilmektedir. Kusurlu ürünün ayıklanma yöntemi hattın yapısına göre belirlenir.
Her ürün denetlenebilir mi, hat hızına yetişir mi?
Evet. Hat üzerine kurulan sistemde hattan geçen her ürün denetlenmektedir. Hat hızına uygunluk, kamera, aydınlatma ve işlem donanımının seçimiyle sağlanır ve fizibilite aşamasında doğrulanır.
Kurulum ve maliyet nasıl belirlenir?
Maliyet; denetim görevinin kapsamına, kamera ve aydınlatma ihtiyacına, kullanılacak yaklaşıma ve hat entegrasyonuna göre değişmektedir. İhtiyaç analizi ve demo çalışmasının ardından projeye özel teklif hazırlanır.
Türkiye'de otomatik kalite kontrol sistemi kuran firma nasıl seçilir?
Firmanın numuneleriniz üzerinde test yapıp yapmadığına, kural tabanlı ve yapay zekâ destekli yöntemlerin ikisini de sunup sunmadığına, PLC ve robot entegrasyonunu kendisinin yapıp yapmadığına ve kaçırma, yanlış ret ve hız gibi kabul ölçütlerini sözleşmeye yazıp yazmadığına bakın. Infabit, İstanbul'daki merkezinden Türkiye genelindeki üretim tesislerine bu aşamaların tamamını aynı mühendislik ekibiyle yürütür ve sahada destek verir. Çizik, leke ve çapak gibi görünüm kusurlarında ışık seçimi ve yöntem, yüzey kusuru tespitinin temel konusudur.
Hangi sektörlerde kullanılıyor?
Otomotiv, gıda ve içecek, ambalaj, elektronik, ilaç, metal, tekstil ve plastik başta olmak üzere seri üretim yapılan birçok sektörde kullanılmaktadır.
İletişim
Soru ve talepleriniz için bize ulaşabilirsiniz.