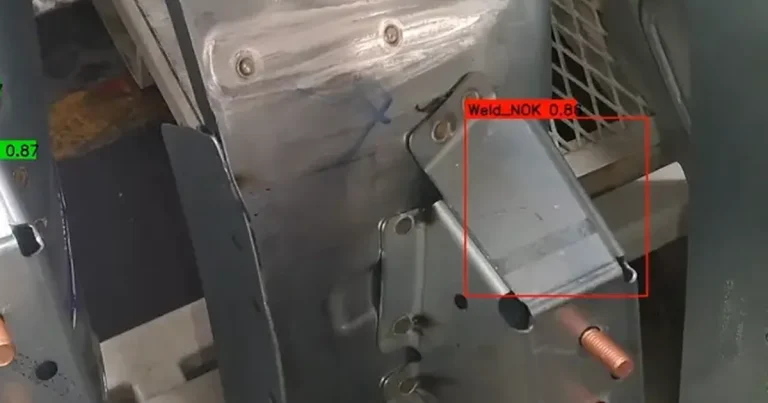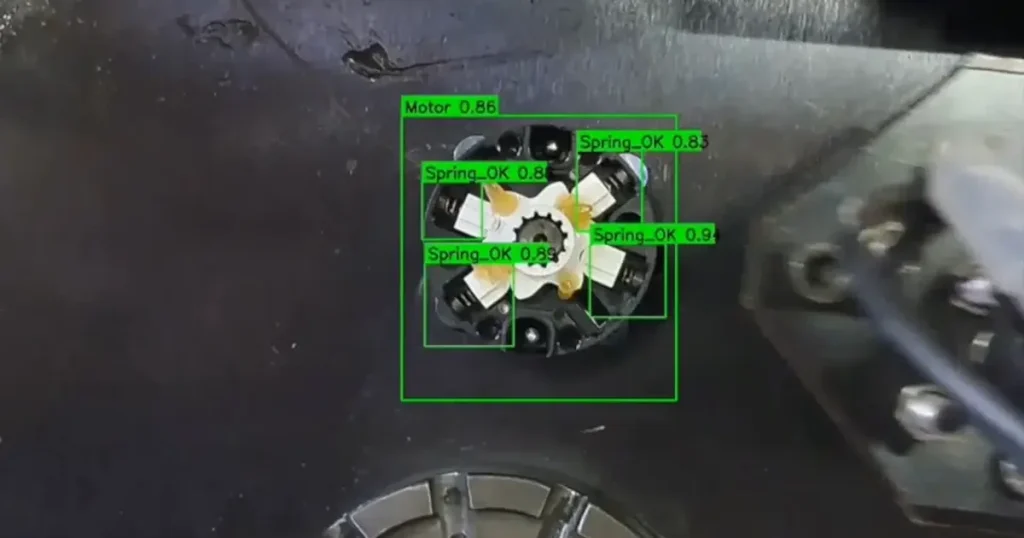
Montaj doğrulama, monte edilen bir üründe her parçanın yerinde, doğru tipte, doğru konumda ve doğru yönde olup olmadığının kontrol edilmesidir. Bu kontrol artık çoğu hatta kamerayla, her üründe ve hat hızında yapılıyor. Kamera eksik vidayı, ters takılmış klipsi, yanlış renkteki konnektörü ya da oturmamış contayı ürün bir sonraki istasyona geçmeden yakalar.
Bir kablo demeti montaj hattını düşünelim. Bir konnektörün kilit tırnağı tam oturmamış ama konnektör yerinde duruyor. Elle kontrol eden operatör vardiyanın sonunda bunu gözden kaçırıyor. Ürün müşterinin montaj hattına gidiyor ve araç titreşimle birkaç hafta sonra arıza veriyor. Montaj istasyonunun çıkışındaki bir kamera, tırnağın oturup oturmadığını her üründe aynı ölçütle kontrol ederdi.
Montaj doğrulamada neler kontrol edilir?
Sizin hattınızda da kontrol edilecek dört temel şey parçanın varlığı, doğru parça olması, doğru konumu ve doğru yönüdür. Bunlara çoğu zaman sayma ve etiket kontrolü de eklenir.
| Kontrol | Soru | Örnek |
|---|---|---|
| Varlık | Parça orada mı | Vida, klips, conta, sigorta, punta kaynağı |
| Doğru parça | Varyanta uygun parça mı | Doğru renkteki konnektör, doğru boydaki vida |
| Konum | Parça yerine oturmuş mu | Kilit tırnağı, yataklama, conta oturması |
| Yön | Parça doğru yönde mi | Ters takılmamış rulman, yönlü pul, etiket yönü |
| Sayı | Hepsi tamam mı | Kutudaki parça adedi, vida sayısı |
Örneğin bir otomotiv kapı modülünde kamera aynı görüntüde altı vidanın varlığını, iki konnektörün rengini ve contanın kenar boyunca oturduğunu kontrol eder. Tek bir kamera birkaç ayrı sensörün işini yapar ve her kararın görüntüsünü saklar.
Montaj doğrulamada hangi yöntem kullanılır?
Montaj doğrulamada kural tabanlı görüntü işleme, derin öğrenme ve 3B ölçüm kullanılır. Size hangisinin uyacağını parçanızın görünümünün ne kadar değişken olduğu belirler.
Parça her üründe aynı görünüyorsa kural tabanlı yöntem yeterlidir. Örneğin bir vidanın başı şablon eşleştirmeyle, bir konnektörün rengi renk analiziyle bulunur. Parçanın görünümü değişkense, örneğin esnek bir kablo her üründe farklı kıvrılıyorsa, derin öğrenme daha tutarlı sonuç verir. Bir parçanın oturup oturmadığı yükseklikten anlaşılıyorsa 3B kamera kullanılır. Örneğin tam oturmamış bir klips yuvasından 1 ile 2 mm yukarıda kalabilir ve 3B ölçümle net biçimde ayrılır.
Montaj doğrulama hata önleme sistemine nasıl bağlanır?
Montaj doğrulama, hatanın bir sonraki istasyona geçmesini engelleyen hata önleme sisteminin parçasıdır. Japonya'da Shigeo Shingo'nun geliştirdiği poka-yoke yaklaşımı, hatanın oluşmasını ya da ilerlemesini tasarımla engellemeyi hedefler. Otomotiv kalite yönetim standardı IATF 16949 de üreticilerden hata önleme yöntemlerini kullanmalarını ve doğrulamalarını ister.
Kamera kusurlu ürünü bulduğunda PLC ürünü hattan ayırır ya da istasyonu kilitler. Ürün düzeltilip yeniden kontrol edilmeden ilerleyemez. Örneğin bir vida eksikse istasyonun çıkış kapısı açılmaz ve operatör eksik vidayı takıp ürünü kameraya yeniden gösterir. Hata önleme cihazının kendisi de düzenli olarak bilinen kusurlu bir numuneyle test edilir.
Varyantlı üretimde montaj doğrulama nasıl yapılır?
Aynı hatta birden fazla ürün varyantı üretiliyorsa kamera her ürün için doğru kontrol listesini kullanmalıdır. Varyant bilgisi genellikle ürünün kodundan ya da PLC'den gelir.
Örneğin bir hatta sağ ve sol kapı modülleri sırayla üretiliyor olsun. Ürünün üzerindeki kod okunduğunda kamera o varyantın reçetesini yükler ve hangi konnektörün hangi renkte olması gerektiğini bilir. Ürün kimliği ve kontrol sonucu birlikte kaydedildiğinde kod okuma ve izlenebilirlik zinciri de kurulmuş olur.
Montaj doğrulamanın başarısı nasıl ölçülür?
Montaj doğrulama sisteminin başarısı, eksik ya da hatalı montajın kaçırılması ve doğru montajın hatalı sayılması olmak üzere iki hatayla ölçülür.
Kaçırma doğrudan müşteriye giden hatalı ürün demektir, bu yüzden montaj doğrulamada genellikle önceliklidir. Yanlış ret ise hattı yavaşlatır ve operatörün sisteme güvenini azaltır. Örneğin bir sistem her yüz doğru üründen birini reddediyorsa operatörler kısa sürede uyarıları önemsememeye başlar. İki hatanın dengesini kurmak, derin öğrenme ile görsel denetimde de temel konudur.
Montaj istasyonuna kamera eklerken nelere dikkat edilir?
Montaj istasyonunuza kamera eklerken kameranın kontrol edilecek bütün noktaları görebilmesine, operatörünüzün çalışmasını engellememesine ve aydınlatmanın sabit kalmasına dikkat edin.
Örneğin operatörün eli ya da bir aparat kontrol noktasının önüne geçiyorsa kamera ya başka bir açıya konur ya da kontrol, ürün istasyondan çıkarken yapılır. Ortam ışığı gün içinde değişiyorsa kameranın kendi aydınlatması ve gerekirse bir ışık kalkanı kullanılır. Kontrol edilecek noktalar ürünün farklı yüzlerindeyse birden fazla kamera ya da ürünü çeviren bir mekanizma gerekir. Bu tür istasyonlar endüstriyel görüntü işleme projelerinde montaj hattının yerleşimiyle birlikte tasarlanır.
İlk adım: son altı ayın montaj hatalarını sınıflandırın
Montaj doğrulamaya hangi kontrolle başlayacağınızı müşteri şikâyetleri ve iç ret kayıtları gösterir. Son altı ayın montaj hatalarını açın ve tipine göre sayın. Eksik parça, yanlış parça, oturmamış parça ve ters takılmış parça ayrı ayrı yazılmalıdır.
En sık ya da en pahalı hata tipi ilk kameranın kontrol edeceği noktadır. O hatanın oluştuğu istasyonu ve birkaç hatalı ürün örneğini ayırın. Otomotiv yan sanayinde bu kontroller çoğu zaman müşteri şartıdır. Örneklerinizle bize yazarsanız kontrolün kamerayla yapılıp yapılamayacağını birlikte değerlendirebiliriz.
Sık sorulan sorular
Montaj doğrulama ile kalite kontrol arasındaki fark nedir?
Montaj doğrulama, kalite kontrolün montajın doğruluğuna odaklanan bir parçasıdır. Kalite kontrol ise yüzey kusurları, ölçüler ve fonksiyon testleri gibi daha geniş bir alanı kapsar.
Montaj doğrulama için yapay zekâ şart mı?
Şart değildir. Parçaların görünümü sabitse kural tabanlı görüntü işleme yeterlidir. Kablo, hortum ve esnek parçalar gibi görünümü değişken parçalarda yapay zekâ daha tutarlı sonuç verir.
Montaj doğrulama mevcut bir hatta eklenebilir mi?
Eklenebilir. Kamera mevcut istasyona ya da istasyon çıkışına kurulur ve sonucu hattın PLC'sine gönderir. Hattın akışında büyük bir değişiklik gerekmez.
Montaj doğrulama kayıtları ne kadar saklanır?
Saklama süresi müşteri şartlarına ve sektöre göre belirlenir. Otomotivde kayıtlar çoğu zaman uzun yıllar saklanır, her ürünün kontrol sonucu ve görüntüsü seri numarasıyla eşleştirilir.