

Yüzey Kusuru Tespiti
Çizik, leke, çatlak, çapak, ezik ve renk farkı gibi yüzey kusurlarını üretim hattında, her parçada ve hat hızında kamerayla tespit eden sistemler. İstanbul merkezli Infabit, Türkiye genelindeki üretim tesislerine kural tabanlı ve yapay zekâ destekli yüzey denetimi kurar.
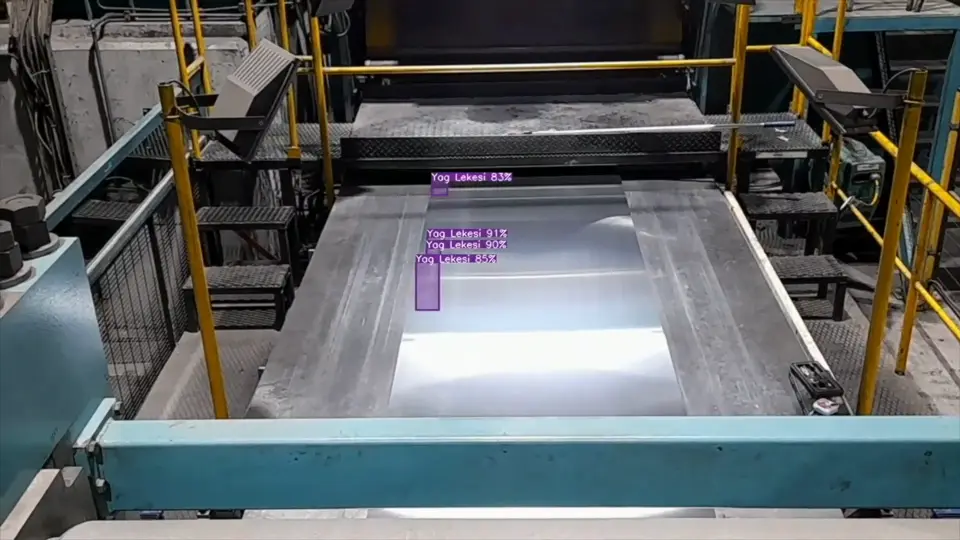
Yüzey kusuru kamerayla nasıl tespit edilir?
Yüzey kusuru tespitinde ilk iş, kusuru görüntüde görünür kılmaktır. Çizik düşük açılı ışıkla, leke dağınık ışıkla, çatlak ve delik arka ışıkla belirginleşir. Doğru ışık geometrisi seçilmeden en iyi kamera bile kusuru göremez.
Görünür hale gelen kusur, tanımı net ise kural tabanlı görüntü işlemeyle, görünümü her parçada değişiyorsa derin öğrenme modeliyle tespit edilir. Karar her parça için hat hızında verilir, PLC'ye iletilir ve kusurlu parça hattan ayrılır. Her karar görüntüsüyle birlikte kaydedilir, böylece kusurun hangi makinede ve hangi vardiyada arttığı da görülür. Kuralla tarif edilemeyen kusurlarda yapay zekâ destekli görüntü işleme → devreye girer.
Hangi yüzey kusurları tespit edilir?
Çizik ve sürtünme izi
Boyalı, parlak ya da işlenmiş yüzeylerdeki çizikler, düşük açılı ışıkla gölge oluşturarak görünür hale getirilir ve uzunluğu ile konumu ölçülür.
- Boyalı sac, plastik kapak, cam ve metal parça
- Çizik uzunluğuna göre kabul ve red sınırı
- Görünür yüz ile görünmeyen yüz için ayrı tolerans
Leke, yağ ve kir
Yüzeydeki yağ, su, kir ve boya lekeleri kontrast farkından ayırt edilir. Lekenin alanı ölçülerek tolerans içindeki küçük izler ile ret gerektiren lekeler ayrılır.
- Sac rulo ve levhada yağ lekesi
- Ambalaj ve etikette kir ve baskı lekesi
- Leke alanına göre kabul sınırı
Çatlak, kırık ve delik
Döküm, seramik ve cam parçalardaki çatlaklar ile delik ve kırıklar, arka ışık ve yüksek çözünürlüklü görüntüyle tespit edilir.
- Döküm parçada yüzey çatlağı
- Cam ve seramikte kenar kırığı
- Film ve levhada delik
Çapak, eksik dolum ve akış izi
Plastik enjeksiyon ve döküm parçalarda çapak, eksik dolum, çökme ve akış izleri, parça kalıptan çıktıktan hemen sonra tespit edilir.
- Kalıp ayrım çizgisinde çapak
- Eksik dolum ve çökme izi
- Akış izi ve gümüşlenme
Ezik, göçük ve deformasyon
Yüzeydeki ezik ve göçükler 3B ölçümle ya da yansıma desenindeki bozulmadan tespit edilir. Derinliği ölçülebilen kusurlarda kabul sınırı milimetre olarak tanımlanır.
- Pres parçasında ezik ve göçük
- Kutu ve kapakta deformasyon
- 3B profil ölçümüyle derinlik
Renk, ton ve parlaklık farkı
Boya, plastik ve tekstil yüzeylerinde renk ve ton sapması, kalibre edilmiş ışık altında referans ürünle karşılaştırılarak tespit edilir.
- Parti farkından gelen ton sapması
- Mat ve parlak yüzey farkı
- Boya ve kaplama homojenliği
Kural tabanlı mı, yapay zekâ mı?
Seçimi kusurun görünümü belirler. Kusur her parçada benzer görünüyorsa kural tabanlı yöntem, her parçada farklı biçim alıyorsa derin öğrenme daha tutarlı sonuç verir. Birçok hatta iki yöntem aynı istasyonda birlikte çalışır.
- Kural tabanlı görüntü işleme
Kontrast, kenar ve alan ölçümüyle çalışır. Eğitim verisi gerektirmez, kararı açıklanabilir ve hızlıdır. Belirgin leke, delik ve kenar kırığı gibi kusurlar için uygundur.
- Derin öğrenme ile kusur tespiti
Kusurun neye benzediğini örnek görüntülerden öğrenir. Doğal dokulu yüzeylerde, akış izi ve hafif çizik gibi değişken kusurlarda öne çıkar. Kusurlu örnek azsa anomali tespiti yalnızca iyi parça görüntüleriyle eğitilebilir.
- 3B ölçüm
Ezik, göçük ve kabartı gibi yüksekliği olan kusurlarda derinliği doğrudan ölçer.
Kusurlu örneklerin azlığı ve modelin kaçırma ile yanlış ret oranlarının dengelenmesi derin öğrenme ile görsel denetimin → temel konularıdır.
Yüzey denetimi projesi nasıl yürütülür?
Yüzey kusuru projesi, kusurun kamerayla güvenle görünebildiğini numuneleriniz üzerinde kanıtlamakla başlar. Başarı, kaçırılan kusur ve yanlış ret oranlarıyla ölçülür ve kabul ölçütleri baştan birlikte belirlenir.
- 01
Numune ve kusur kataloğu
Kusurlu ve kusursuz numuneleriniz toplanır, her kusur tipi için kabul ve red sınırı kalite ekibinizle birlikte tanımlanır.
- 02
Işık ve kamera denemesi
Farklı ışık geometrileri ve kameralar numuneler üzerinde denenir, her kusur tipini en net gösteren düzen seçilir.
- 03
Kural ya da model
Tanımı net kusurlar için kurallar yazılır, değişken kusurlar için derin öğrenme modeli eğitilir ve test görüntüleriyle sınanır.
- 04
Hat ve doğrulama
Sistem hatta kurulur, PLC'ye bağlanır ve gerçek üretimde kaçırma oranı, yanlış ret oranı ve işlem süresi ölçülerek kabul edilir.
Yüzey kusuru tespiti uygulama videoları
Videolar, farklı malzemelerde yüzey kusurlarının hat üzerinde kamerayla tespit edilmesini gösteriyor.
Yüzey kusuru tespiti uygulanan sektörler
Yüzey denetimi, görünümün müşteri için önemli olduğu ve kusurun elle kontrolde gözden kaçabildiği her üretimde uygulanır.
Otomotiv
Pres ve boyalı parçalarda çizik, ezik ve leke, gövde panelinde görsel kalite kontrolü.
→Plastik ve Enjeksiyon
Çapak, eksik dolum, akış izi, çökme ve renk farkı.
→Metal ve Döküm
Sac ve rulo yüzeyinde leke ve çizik, döküm parçada çatlak ve gözenek.
→Gıda ve İçecek
Kapak, ambalaj ve etiket yüzeyinde ezik, leke ve baskı hatası.
→Tekstil
Kumaş hatası, leke ve renk tonu farkı.
→Cam, seramik ve ambalaj
Kenar kırığı, çatlak, kabarcık ve baskı kusuru.
İlgili çözümler
Kalite Kontrol→
Ölçüm, montaj doğrulama ve yüzey denetimini birlikte ele alan otomatik kalite kontrol uygulamaları.
Endüstriyel Görüntü İşleme→
Kural tabanlı makine görüşüyle ölçüm, kod okuma ve montaj doğrulama.
Yapay Zeka Görüntü İşleme→
Değişken ve tarif edilmesi zor kusurlar için derin öğrenme tabanlı denetim.
Sık sorulan sorular
Yüzey kusuru tespiti nedir?
Yüzey kusuru tespiti, ürün yüzeyindeki çizik, leke, çatlak, çapak, ezik ve renk farkı gibi kusurların kamera, kontrollü ışık ve görüntü işleme yazılımıyla otomatik olarak bulunmasıdır. Kusurlu parça hat hızında hattan ayrılır.
Gözle kontrol yerine neden kamera?
Gözle kontrolde dikkat vardiya boyunca düşer ve kontrol kişiden kişiye değişir. Kamera her parçaya aynı ölçütle bakar, kararını kaydeder ve kusurun hangi makinede, hangi vardiyada arttığını gösterir. Düşük adetli ve sık değişen ürünlerde gözle kontrol hâlâ pratik bir seçenektir.
Parlak ve yansıtıcı yüzeylerde çalışır mı?
Çalışır, ancak ışık geometrisi buna göre seçilir. Parlak yüzeylerde kubbe ya da koaksiyel ışık yansımayı yok eder, düşük açılı ışık ise çiziği gölgeyle belirginleştirir. Uygun düzen numune testinde belirlenir.
Ne kadar küçük bir kusur tespit edilebilir?
Tespit edilebilecek en küçük kusuru görüş alanının büyüklüğü, kameranın çözünürlüğü ve kusurun ışıkla ne kadar belirginleştiği belirler. Pratikte kusurun görüntüde en az birkaç piksel kaplaması hedeflenir. Gerçek sınır numune testinde ölçülür.
Hareket halindeki parçada kusur tespiti yapılabilir mi?
Yapılabilir. Kısa pozlama süresi, darbeli aydınlatma ve sürekli akan malzemelerde çizgi tarama kamera kullanılarak hareket halindeki parçada ve rulo malzemede denetim yapılır.
Sistemin başarısı nasıl ölçülür?
Başarı iki oranla ölçülür. Kaçırma oranı kusurlu parçanın iyi sayılma oranını, yanlış ret oranı iyi parçanın kusurlu sayılma oranını gösterir. Kabul ölçütleri bu iki orana ve işlem süresine göre baştan belirlenir ve gerçek üretimde doğrulanır.
Mevcut hatta kurulabilir mi?
Kurulabilir. Kamera ve ışık mevcut hatta, çoğu zaman bir konveyör üzerine ya da bir istasyon çıkışına yerleştirilir. Karar hattın PLC'sine iletilir ve kusurlu parça bir itici ya da klapeyle ayrılır.
İletişim
Kusurlu ve kusursuz birkaç numuneyle bize yazın, yüzey kusurunuzun kamerayla tespit edilip edilemeyeceğini birlikte değerlendirelim.