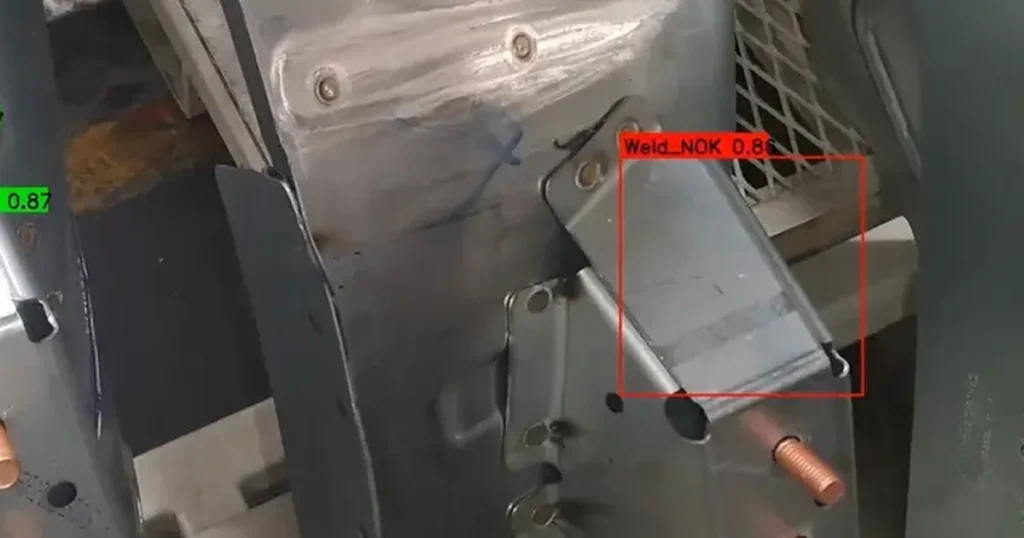
Punta kaynak kontrolü, sac parçalara atılan direnç punta kaynaklarının varlığının, sayısının, konumunun ve kalitesinin denetlenmesidir. Kontrol tahribatlı testlerle, ultrasonik muayeneyle ve hat üzerinde kamerayla yapılır. Kamera her parçada her puntanın yerinde olup olmadığını ve görünür kusurlarını hat hızında kontrol eder, puntanın iç yapısını ise tahribatlı ya da ultrasonik test gösterir.
Bir otomotiv yan sanayi tedarikçisinin, her braketinde altı punta olan bir parçayı ürettiğini düşünelim. Robot bir gün kaynak pensesindeki bir sorun yüzünden bazı parçalarda bir puntayı atlıyor. Parçalar gözle bakınca normal görünüyor ve müşteriye gidiyor. Müşterinin montaj hattında braket yük altında ayrılıyor ve bütün parti geri çağrılıyor. Her parçadaki punta sayısını sayan bir kamera bu sorunu ilk parçada yakalardı.
Punta kaynağında hangi kusurlar görülür?
Punta kaynağında en sık görülen kusurlar eksik punta, yanlış konumdaki punta, yetersiz çekirdek, sıçrama ve yüzey yanığıdır. Bunların bir kısmı dışarıdan görünür, bir kısmı yalnızca test ile anlaşılır.
| Kusur | Nedeni | Kamerayla görülür mü |
|---|---|---|
| Eksik punta | Robot programı, pense ya da akım sorunu | Evet, punta izi yoktur |
| Yanlış konum | Fikstür ya da program kayması | Evet, konum ölçülür |
| Sıçrama ve çapak | Yüksek akım, kirli elektrot | Evet, yüzeyde görünür |
| Yanık ve renk değişimi | Aşırı ısı | Evet, renk farkıyla |
| Yetersiz çekirdek (soğuk punta) | Düşük akım, aşınmış elektrot | Hayır, içeride kalır |
| Çatlak ve gözenek | Malzeme ve parametre | Kısmen, yüzeye çıkmışsa |
Örneğin uç çapı kullanım sırasında 6 mm'den 8 mm'ye genişlemiş bir elektrot, akımı daha geniş bir alana yayar ve puntanın yüzeyde normal görünmesine rağmen içteki çekirdeğinin küçük kalmasına neden olabilir. Bu kusur kamerayla değil, tahribatlı ya da ultrasonik testle bulunur.
Punta kaynağı nasıl test edilir?
Punta kaynağının dayanımını tahribatlı testlerle, iç yapısını ultrasonik muayeneyle, varlığını ve görünür kusurlarını kamerayla kontrol edersiniz. Üç yöntem birbirinin yerine geçmez, birbirini tamamlar.
- Tahribatlı test. Parça soyma ya da keski testiyle ayrılır ve punta çekirdeğinin çapı ölçülür. Direnç punta kaynağının tahribatlı muayenesi ISO 10447'de tanımlanır. Parça bozulduğu için bu testi numuneyle ve belirli aralıklarla yaparsınız.
- Ultrasonik muayene. Ses dalgasıyla puntanın içindeki çekirdeğin varlığı ve büyüklüğü parçayı bozmadan ölçülür. Uzmanlık ister ve çoğu fabrikada numune ya da kritik parçalarda tercih edilir.
- Kamerayla kontrol. Hat üzerinde her parçada her puntanın varlığı, konumu ve görünür kusuru kontrol edilir.
Örneğin hattınızda her parçayı kamerayla, her vardiyadan birkaç parçayı tahribatlı testle kontrol edebilirsiniz. Kamera eksik ve kaymış puntayı her parçada yakalar, tahribatlı test ise kaynak parametrelerinin ve elektrot durumunun doğru olduğunu doğrular.
Kamerayla punta kontrolü nasıl yapılır?
Kamera kaynak sonrasında parçayı görüntüler, derin öğrenme modeli her punta izini bulup "iyi" ya da "kusurlu" olarak sınıflandırır ve beklenen punta sayısı ile konumlarıyla karşılaştırır. Eksik, kaymış ya da kusurlu punta varsa PLC parçayı hattan ayırır.
Punta izleri sac yüzeyinde her parçada biraz farklı görünür ve yağ ya da yansıma görüntüyü değiştirir. Bu yüzden punta kontrolünde kural tabanlı yöntem yerine çoğu zaman derin öğrenme tabanlı nesne tespiti kullanılır. Örneğin videoda model her puntayı ayrı bir kutuyla işaretliyor ve kusurlu olanı farklı bir sınıfla ayırıyor. Bu kontrolün temelinde YOLO gibi nesne tespiti modelleri vardır.
Saplama kaynağı da aynı şekilde kontrol edilir mi?
Saplama (stud) kaynağında da kamera her saplamanın varlığını, konumunu ve dik durup durmadığını kontrol eder. Saplamanın dibindeki kaynak halkasında çapak ya da eksik erime varsa ayrı bir sınıf olarak işaretlenir.
Ark saplama kaynağının yöntem ve kalite şartları ISO 14555'te tanımlanır. Örneğin bir gövde parçasındaki saplamalardan biri eksikse, sonraki montaj istasyonunda o noktaya takılacak klips ya da kablo bağlantısı yapılamaz. Kamera bunu kaynak hücresinin çıkışında yakalar.
Kamera kaynak hücresine nasıl entegre edilir?
Kamerayı genellikle kaynak robotunun çıkışına, parçanın bir sonraki istasyona geçtiği noktaya kurarsınız. Karar PLC'ye gider ve kusurlu parça bir ret kasasına ya da onarım istasyonuna ayrılır.
Kaynak sırasındaki ark ışığı ve sıçrama kameraya zarar verebileceği için kamera kaynak noktasından uzağa ya da korumalı bir muhafazaya konur. Parçanın her seferinde aynı konumda durmasını bir fikstür ya da durdurucu sağlar. Kontrol sonuçları parça seri numarasıyla kaydedildiğinde, bir sorun çıktığında hangi parçaların etkilendiği hemen bulunur. Bu tür hücrelerin tasarımı robot kaynak hücresiyle birlikte planlanır.
İlk adım: punta haritanızı çıkarın
Kamerayla punta kontrolüne başlamadan önce parçanın teknik resminde her puntanın yerini işaretleyin ve kaç punta olması gerektiğini yazın. Son aylarda yaşanan kaynak şikâyetlerini de gözden geçirin ve hangi kusur tipinin sorun çıkardığını not edin.
Bu harita, kameranın neyi sayacağını ve kaç kamera gerektiğini gösterir. Otomotiv yan sanayinde punta kontrolü çoğu zaman müşteri şartıdır. Birkaç iyi ve kusurlu parçayla bize yazarsanız kontrolün kamerayla yapılıp yapılamayacağını birlikte değerlendirebiliriz.
Sık sorulan sorular
Kamera punta kaynağının dayanımını ölçebilir mi?
Ölçemez. Kamera puntanın varlığını, konumunu ve görünür kusurlarını kontrol eder. Dayanım ve çekirdek çapı tahribatlı ya da ultrasonik testle ölçülür.
Punta kontrolü kaynak hızına yetişir mi?
Yetişir. Görüntü alma ve karar genellikle parçanın bir sonraki istasyona geçmesinden daha kısa sürer. Hat hızı ve punta sayısı kamera sayısını belirler.
Kaynak robotunun kendi izleme sistemi varken kamera gerekir mi?
Kaynak kontrol ünitelerinin akım ve süre izlemesi her puntanın parametresini kaydeder ama puntanın doğru yere atıldığını göremez. Kamera konum ve görünür kusuru ekler, iki kontrol birbirini tamamlar.
Mevcut bir kaynak hattına kamera eklenebilir mi?
Eklenebilir. Kamera kaynak hücresinin çıkışına ya da bir sonraki istasyona kurulur ve hattın PLC'sine bağlanır.